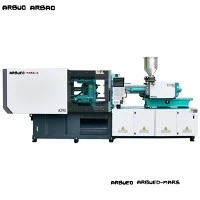
Yüksek-Hızlı İnce-Duvar Enjeksiyonlu Kalıplama Makinesi
Yüksek-hızlı ince duvar- enjeksiyonlu kalıplama, polimer eriyiği donmadan önce ince kesitli kalıpları doldurmak için yüksek enjeksiyon hızı, hızlı hidrolik tepki süreleri ve maksimum mekanik sertlik gerektirir. Standart hidrolik enjeksiyonlu kalıplama makineleri genellikle, duvar kalınlığı 0,8 mm'nin altında olan bileşenlerin ambalajlanması için gereken akümülatör desteği, tepki hızı ve merdane sertliğinden yoksundur.
Bu yüksek-hızlı{-duvar enjeksiyonlu kalıplama serisi, akümülatör destekli bir hidrolik sistemi, servo-elektrikli hibrit sürücüleri ve yüksek-sert kelepçeleme yapılarını entegre eder. Yüksek-kavitasyonlu ambalaj kalıpları, tek kullanımlık tıbbi malzemeler ve ince duvarlı kaplar için tasarlanan bu platform, 800 mm/s'ye varan enjeksiyon hızları, 1,8 saniyenin altında kuru döngü süreleri ve ani ve kısa atışları önlemek için hassas basınç kontrolü sunar.
Temel Özellikler
Aşağıda, standart yüksek-hızlı ince-duvar platform serimizdeki temel mühendislik özellikleri verilmiştir. Atış ağırlığı, kalıp boyutu ve çevrim süresi gereksinimlerine göre belirli değerler yapılandırılabilir.
|
Parametre |
Birim |
Değer / Aralık |
|
Sıkma Kuvveti |
kN / Ton |
2,600 - 5,500 kN (260T - 550T) |
|
Bağlantı Çubuğu Aralığı (Y x D) |
mm |
580x580 ila 880x880 |
|
Merdane Boyutları (Y x D) |
mm |
850x850 - 1280x1280 |
|
Maks. Açık Strok |
mm |
520 - 850 |
|
Kalıp Yüksekliği (Min - Maks) |
mm |
220 - 600 / 300 - 800 |
|
Enjeksiyon Hızı |
mm/sn |
350 - 800 (Akümülatör Destekli) |
|
Enjeksiyon Tepki Süresi |
Bayan |
<= 16 |
|
Vida Çapı |
mm |
38 - 65 (L/D Oranı: 22:1 ila 24:1) |
|
Maks. Enjeksiyon Basıncı |
çubuk |
2,000 - 2,400 |
|
Kuru Çevrim Süresi (Euromap 6) |
saniye |
1.4 - 1.9 |
|
Sistem Sürücüsü Türü |
- |
Servo-Hidrolik Hibrit + Nitrojen Akümülatör |
|
Kontrol Sistemi |
- |
KEBA / Techmation Yüksek-Hızlı Kontrol Cihazı |
Temel Özellikler
Azot Akümülatör Enjeksiyon Sistemi:Aşırı karşı basınç altında basınç düşüşü olmadan enjeksiyon hızlarını 800 mm/s'ye kadar sürdürmek için anında yüksek{0}hacimli yağ akışı sağlar.
Kapalı-Döngü Servo Kontrolü:Yüksek-çözünürlüklü doğrusal optik ölçekler (0,001 mm çözünürlük) ve basınç dönüştürücüler aracılığıyla gerçek-zamanlı konum ve basınç geri bildirimi.
Yüksek-Sertlikteki Kutu-Çerçeve Plakası:Sonlu Eleman Analizi (FEA)-optimize edilmiş merdane yapısı, maksimum tonaj altında sapmayı 0,05 mm'nin altına düşürür ve çok-kaviteli kalıpları eşit olmayan aşınma ve ayırma hattı parlamasından korur.
Çift-Silindirli Dengeli Enjeksiyon:İkiz enjeksiyon silindirleri, yüksek{{0}hızlı ileri hareket sırasında hizalamayı koruyarak vida eğimini ve conta aşınmasını ortadan kaldırır.
Enjeksiyon Ünitesindeki Doğrusal Kılavuz Rayları:Düşük-sürtünmeli doğrusal hareket kılavuzları, yüksek-hızlı enjeksiyon sırasında direnci azaltır ve enjeksiyon konumu tekrarlanabilirliğini +/- 0.1 mm'ye kadar artırır.
Bağımsız Hidrolik Devre Tasarımı: Paralel hidrolik devreler eş zamanlı kalıp açma/kapama, ejektör hareketi ve plastikleştirmeyi mümkün kılarak genel döngü sürelerini %15 - 20% oranında azaltır.
Çalışma Prensibi ve Makine Konfigürasyonu
Yüksek-hızlı ince-duvar kalıplama, ince plastiklerin termal özellikleri nedeniyle standart kalıplamadan önemli ölçüde farklıdır. Erimiş polimer, et kalınlığı 0,35 mm ile 0,8 mm arasında olan soğuk çelikle temas ettiğinde eriyen yüzey milisaniyeler içinde donar. Kalıp boşluğunun tamamen doldurulabilmesi için enjeksiyon aşamasının 2.200 bara ulaşan basınç altında 0,1 ila 0,4 saniyede tamamlanması gerekmektedir.
Çekirdek Alt Sistem Yapılandırmaları
Sıkıştırma Ünitesi:
Hızlı açma/kapama için optimize edilmiş beş-noktalı çift geçişli kinematik sistem.
Her mafsallı pim bağlantısında yağ basıncını ve yağlama sıklığını izleyen otomatik merkezi yağlama sistemi.
Kuru çevrim sürelerini kısaltmak için diferansiyel hızlı-sıkıştırma devresi.
Enjeksiyon Ünitesi:
Nitrürlenmiş veya bi-metalik vida, termal bozulma olmadan yüksek-kesme homojenizasyonunu gerçekleştirmek için bir bariyer profili ve dinamik karıştırma başlığı ile tasarlanmıştır.
Doğrudan enjeksiyon silindiri girişinde yağ dağıtımını kontrol eden yüksek-tepkili oransal veya servo valf.
10 g'ye kadar enjeksiyon ivmeleri altında geri akışı önlemek üzere tasarlanmış, seramik veya aşınmaya- dirençli alaşım halkalı-geri dönüşsüz valf.
Hidrolik ve Tahrik Ünitesi:
Sabit-yer değiştirme sistemlerine kıyasla %50'ye varan enerji tasarrufu için dahili dişli pompalarla eşleştirilmiş kalıcı mıknatıslı servo motor.
Doldurma sırasında anında hidrolik enerji sağlamak için önceden nitrojen gazıyla-yüklenmiş yüksek-basınçlı hidrolik akümülatörler.
Entegre yağ soğutucusu ve gerçek-zamanlı yağ sıcaklığı/seviyesi izleme özelliğiyle 3 mikrona kadar yağ filtreleme.
Ürüne-Özel Teknik Avantajlar
Ultra-Kısa Enjeksiyon Yanıt Süresi (<= 16 ms)
Standart hidrolik valflerin nötr konumdan tamamen açık konuma geçişi 40 - 80 ms gerektirir. Bu ünite, yakın-bağlantılı akümülatör manifoldlarıyla birleştirilmiş yüksek-tepkili Moog/Rexroth servo valflerini kullanır ve 16 ms içinde hedef hıza ulaşır. Bu, erimenin ön-kesilmesini ve dinamik basınç artışlarını önler.
Yüksek Tonaj Altında Azaltılmış Merdane Sapması
Eşit olmayan sıkma kuvveti dağılımı, yüksek-kavitasyonlu aletlerde (örneğin, 32-gözlü veya 48 gözlü yiyecek kapları) merkez boşluklarında parlamaya neden olur. Kutu tipi merdane düzeni, kenetleme kuvvetlerini doğrudan kalıp montaj alanının arkasına yönlendirerek tam kenetleme yükü altında kalıp yüzü paralelliğini korur.
Plastikleştirme Termal Kararlılığı
Yüksek vida dönüş hızları aşırı sürtünme ısısı üreterek Polipropilen (PP) veya Polistiren (PS) gibi hassas malzemeleri yakabilir. Özel bariyer vidası geometrisi, mekanik kesmeyi ve termal iletimi dengeleyerek, sürekli 7/24 çalışmalar boyunca erime sıcaklığı değişimini +/- 1.5 derece C içinde korur.
Tipik Uygulamalar
Bu makine platformu, yüksek hassasiyet, sıfır hata oranı ve hızlı, sürekli çalışma gerektiren sektörlerde-yüksek hacimli üretimi destekler:
İnce-Duvarlı Gıda Ambalajları:
Yuvarlak ve dikdörtgen şarküteri kapları (0,4 mm - 0.6 mm duvar kalınlığı)
-Kalıp Etiketleme (IML) yoğurt kaplarında, dondurma kaplarında ve margarin kaplarında
Kurcalandığı-belirgin içecek kapakları ve kapaklar
Tıbbi Tek Kullanımlık Malzemeler:
Pipet uçları (çoklu-kaviteli, yüksek-hassas takımlar)
Şırınga hazneleri ve piston çubukları
Santrifüj tüpleri ve test küvetleri
Tüketici Ürünleri ve Elektronik:
Tek kullanımlık çatal bıçak takımı (3,5 saniyenin altında kısa döngü süreli bıçaklar, çatallar, kaşıklar)
Cep telefonu iç çerçeve destekleri ve pil yuvaları
Işık kılavuzu plakaları ve optik ekran çerçeveleri
Malzeme Uyumluluğu
İnce-duvar enjeksiyonlu kalıplama, dar boşluklu kanallardan hızlı akışı kolaylaştırmak için yüksek Erime Akış İndeksi (MFI) değerlerine sahip reçineler gerektirir:
Polipropilen (PP):Enjeksiyon derecesi MFI 30 - 100 g/10 dk. Gıda kapları, IML ambalajları ve kapaklar için birincil reçine.
Polistiren (GPPS / HIPS):Şeffaf ince duvarlı bardaklar, çatal bıçak takımları ve sert ambalajlar için-yüksek akış dereceleri.
Polietilen (HDPE / LLDPE):Esnek kapaklar, kapaklar ve ince-duvarlı endüstriyel kovalar için kullanılır.
Polikarbonat (PC) / ABS Karışımları:Alev geciktiricilik ve yüksek darbe dayanımı gerektiren-ince duvarlı elektronik muhafazalara uygulanır.
Polietilen Tereftalat (PET):Özel{0}}ince duvarlı ön kalıplar ve özel paketleme uygulamaları.
Nasıl Seçilir / Yapılandırma Seçenekleri
Doğru makine boyutunun seçilmesi, atış hacminin, öngörülen alanın, duvar kalınlığının ve kalıp tasarımının değerlendirilmesini gerektirir:
Sıkıştırma Kuvveti Boyutlandırma Formülü
Sıkma Kuvveti (Ton)=[Parçaların Öngörülen Alanı + Taşıyıcılar (cm^2) x Boşluk Basıncı (bar)] / 1000 x Güvenlik Faktörü (1.1 - 1.2)
Önerilen Yapılandırma Matrisi
|
Bileşen / Gereksinim |
Standart Paketleme |
Yüksek-Hassas Tıbbi |
IML Entegre Hat |
|
Enjeksiyon Hızı |
500 - 600 mm/sn |
400 - 500 mm/sn |
600 - 800 mm/sn |
|
Vida Tipi |
Bi-metalik nitrürlenmiş |
Paslanmaz çelik / Krom kaplama |
Yüksek-akışlı PP bariyer vidası |
|
Temiz Oda Hazırlığı |
Standart endüstriyel |
ISO Sınıfı 7/8 uyumlu |
Kapalı sıkıştırma alanı |
|
Otomasyon Arayüzü |
Euromap 67 / SPI |
Euromap 67 / SPI |
Euromap 73 / Yüksek-hızlı IML sinyali |
|
Akümülatörler |
Tek / İkiz silindir |
Çift silindirli hassas kontrollü |
Çok-istasyonlu, yüksek-kapasiteli akümülatör |
Üretim ve Kalite Kontrol
Her makine sevkiyattan önce sıkı yapısal, işleme ve operasyonel doğrulamalardan geçer:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[CMM Hizalama Doğrulaması]
|
[Fabrika Kabul Testi (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Döküm ve Stres Giderme:Makine çerçeveleri ve merdaneleri, iç gerilimi ortadan kaldırmak ve uzun süreli deformasyonu önlemek için doğal ve termal gerilime- hafifletilmiş eskimeye tabi tutulan sünek demir dökümleri (QT450-10) kullanır.
Hassas İşleme:Merdane yüzeyleri ve bağlantı çubuğu kılavuz delikleri-sıcaklık kontrollü bir ortamda 5-eksenli CNC portal işleme merkezlerinde işlenir.
Lazer İnterferometre Hizalaması:Bağlama çubuğu paralelliği ve merdane düzlüğü, 0,03 mm dahilinde doğruluk sağlamak üzere Renishaw lazer interferometreleri kullanılarak doğrulanmıştır.
72 Saatlik Yük Testi:Montajı yapılmış makineler, fabrikadan temizlenmeden önce 72-saatlik sürekli bir kuru-döngü ve yağ sıcaklığını, titreşim seviyelerini ve hidrolik stabiliteyi izleyen basınç tutma testini gerçekleştirir.
Özelleştirme ve OEM Desteği
Belirli üretim hattı gereksinimlerini ve fabrika otomasyon standartlarını desteklemek için teknik özelleştirme seçenekleri sunuyoruz:
Namlu Isıtma Seçenekleri:Hızlı termal yanıt için seramik ısıtıcı bantlar, kızılötesi enerji- tasarruflu ısıtma kapakları veya indüksiyonlu ısıtma sistemleri.
Genişletilmiş Kalıp Açma İnme:Derin-çizilmiş-duvarlı kaplar veya uzun IML ürünleri için değiştirilmiş geçiş kinematiği.
Özel Vida Geometrileri:Biyo-reçineler (PLA), yüksek-dolgulu bileşikler veya PCR (tüketici sonrası-geri dönüştürülmüş) karışımlar için tasarlanmış özelleştirilmiş L/D oranları ve uçuşlar.
Entegre Hidrolik Çekirdek Çeker:Programlanabilir sıralı çekirdek-çekme devreleri doğrudan makinenin PLC'sine entegre edilmiştir.
Özel Renk ve Marka Etiketleri:Müşterinin fabrika standartlarına uygun renk uyumu ve bölgesel ekipman distribütörleri için OEM özel etiketleme.
Alıcıların Fiyat Teklifi İçin Neleri Sağlamaları Gerekir?
Doğru bir teknik teklif, kalıp eşleştirme değerlendirmesi ve ticari fiyat teklifi almak için lütfen aşağıdaki proje parametrelerini paylaşın:
Parça Çizimleri:Kritik boyutları ve minimum duvar kalınlığını gösteren 2D/3D dosyalar (STEP, IGES veya PDF).
Reçine Özellikleri:Spesifik polimer sınıfı, markası ve Erime Akış İndeksi (MFI/MFR).
Kalıp Detayları:
Boşluk sayısı
Kalıp boyutları (Uzunluk x Genişlik x Yükseklik) ve ağırlık
Sıcak yolluk sistemi tipi (valf kapısı veya açık yolluk) ve elektrik kapısı kontrol gereksinimleri
Hedef Çıktı / Döngü Süresi:Beklenen günlük üretim miktarı veya gerekli kuru çevrim hedefi.
Otomasyon Gereksinimleri:Kalıp İçi Etiketleme (IML) robotları, yandan girişli{-çıkarma kolları veya aşağı yönlü paketleme makineleri için arayüz ihtiyaçları.
SSS
S: Akümülatör-destekli enjeksiyon, ince duvar kalıplama başarı oranlarını- nasıl artırır?
C: Akümülatörler, soğutma ve plastikleştirme aşamaları sırasında hidrolik enerjiyi depolar ve enjeksiyon sırasında anında serbest bırakır. Bu, polimer donmadan bir saniyeden kısa bir sürede ince boşlukları doldurmak için gereken son derece yüksek akış hızını sağlayarak kısa atımları ve yapısal gerilimi önler.
S: Bu makine standart-duvar parçalarını veya genel enjeksiyon kalıplarını çalıştırabilir mi?
C: Evet. Kontrol sistemi, operatörlerin HMI ekranı aracılığıyla akümülatör desteğini devre dışı bırakmasına veya enjeksiyon hızlarını düşürmesine olanak tanır. Ancak, döngü sürelerinin uzun soğutma aşamaları tarafından belirlendiği standart kalın-duvarlı parçalar için standart bir servo-hidrolik makine genellikle daha-maliyetlidir.
S: Yüksek-hızlı çalışma için hangi bakım rutini gereklidir?
C: Yüksek-hızlı çalışma, mekanik bağlantıların ve hidrolik contaların aşınmasını artırır. Bakım, otomatik yağlama yağı seviyelerinin günlük olarak kontrol edilmesini, hidrolik yağı temizliğinin (NAS Sınıf 7 veya daha iyisi) her 3 ila 6 ayda bir doğrulanmasını, nitrojen akümülatör şarj basıncının her 6 ayda bir kontrol edilmesini ve mafsallı burçların yıllık olarak incelenmesini içerir.
S: Kontrol cihazı Endüstri 4.0 ve fabrika MES sistemleriyle uyumlu mu?
C: Evet. Denetleyici, OPC-UA ve Euromap 63/77 iletişim protokollerini destekler. Döngü süreleri, enjeksiyon basınç eğrileri, sıcaklık profilleri ve alarm geçmişleri dahil olmak üzere gerçek-zamanlı parametreler-doğrudan merkezi yürütme sisteminize aktarılabilir.
Popüler Etiketler: yüksek hızlı ince duvar enjeksiyon kalıplama makinesi, Çin yüksek hızlı ince duvar enjeksiyon kalıplama makinesi üreticileri, tedarikçiler, fabrika