


Hibrit Enjeksiyon Makineleri
Yüksek-Performanslı Hibrit Enjeksiyon Makineleri: Hassas Servo-Elektrik ve Hidrolik Güç Entegrasyonu
Endüstriyel plastik kalıplama, dinamik kuvvet, eksen senkronizasyonu, hız ve enerji tasarrufu arasında sıkı bir denge gerektirir. Standart hidrolik üniteler genellikle hızlı döngüler sırasında termal sınırlara ulaşırken,-tüm elektrikli sistemler derin-çekme parçaları veya yüksek-viskoziteli reçineler için sıkıştırma tonajından yoksun olabilir.
Hibrit enjeksiyon kalıplama makineleri, plastikleştirme ve kenetleme hareketleri için elektrikli servo sürücüleri enjeksiyon ve maça çekme için yüksek-basınçlı hidrolik akümülatörlerle birleştirerek bu ödünleşimi çözer. Bu mimari, istikrarlı kuru çevrimler, 800 mm/s'ye kadar dinamik enjeksiyon hızları, ±0,01 mm'ye kadar konum tekrarlanabilirliği ve geleneksel hidrolik preslere kıyasla %40'a kadar enerji tasarrufu sağlar.


Hibrit Enjeksiyon Makinesine Genel Bakış
Hibrit makineler, yüksek-görevli sürekli işlevleri, yüksek-güçlü aralıklı işlemlerden ayırır:
Servo-Elektrikli Sürücüler: Vida dönüşünü (plastikleştirme), kalıp açma/kapama ve ejektör eksenlerini kontrol edin. Hidrolik çapraz konuşma olmaksızın bağımsız, döngüsel-üst üste binen hareketlere (kalıp açılması sırasında plastikleşme gibi) olanak sağlarlar.
Hidrolik Sistemler: Yerelleştirilmiş, yüksek-tonajlı kenetleme kilitleme, dinamik enjeksiyon takviyesi ve yan-çekirdek çalıştırmaya adanmıştır.
Hibrit Makine Hareket Mimarisi
Servo-Elektrik Eksenleri
Vida Döndürme ve Plastikleştirme
Merdane Hareketi (Açık / Kapalı)
İtici Strok Kontrolü
Hidrolik Güç Ünitesi
Akümülatör-Yardımlı Enjeksiyon
Yüksek-Basınçlı Kenetleme Kilidi
Çekirdek Çekme ve Yan Kaydıraklar
Senkronize CNC Kontrolü
Gerçek-Zamanlı Eksen Takibi
Kapalı-Döngü Basınç ve Hız Entegrasyonu
Sürekli hareket sırasında hidrolik kısmanın kaldırılmasıyla sıvının ısınması önemli ölçüde azalır. Bu, daha küçük yağ rezervuarlarına olanak tanır, hidrolik conta ömrünü uzatır ve çok vardiyalı üretim çalışmalarında yüksek konumsal tekrarlanabilirlik sağlar.
Makine Konfigürasyonları
Farklı üretim ortamları, özel merdane düzenleri ve bağlama mimarileri gerektirir:
|
Yapılandırma |
Sıkıştırma Tonajı |
Temel Avantaj |
Tipik Uygulamalar |
|
Yatay Geçiş-Karma |
70T – 650T |
Elektrikli servo geçiş aracılığıyla hızlı kalıp çalıştırma; hızlı kuruma-döngü süreleri. |
Yüksek-hızlı paketleme, ince duvarlı-kaplar, kapaklar, elektrik muhafazaları. |
|
İki-Plakalı Doğrudan-Hidrolik Hibrit |
700T – 2,300T |
Kompakt kaplama alanı, uzatılmış bağlantı çubuğu açıklığı-, sıfır mafsal aşınması. |
Otomotiv tamponları, kapı panelleri, büyük lojistik kasaları, yapısal küvetler. |
|
Yüksek-Hızlı Paketleme Karma |
180T – 450T |
Hydraulic accumulator injection (>600 mm/s) + sürekli elektrikli dozajlama. |
IML kapları,-ince duvarlı gıda ambalajları, tıbbi şırınga varilleri. |
Ürün Listesi
Yüksek-Hızlı İnce-Duvarlı Hibrit Makine (230 Ton)
Sıkıştırma Kuvveti: 2.300 kN
Bağ-Çubuğu Açıklığı: 560 × 560 mm
Enjeksiyon Hızı: 600 mm/s'ye kadar (Akümülatör-tahrikli)
Temel Özellikler: Kalıp kırma sırasında eşzamanlı dozajlamalı elektrikli servo dozaj motoru (22 kW)-.
Hedef Uygulama: Çok-gözlü yiyecek kapları, tek kullanımlık çatal bıçak takımı, ince duvar-kapakları.
Hassas Elektronik ve Konnektör Hibrit Makinesi (140 Ton)
Sıkıştırma Kuvveti: 1.400 kN
Bağ-Çubuğu Açıklığı: 460 × 460 mm
Atış Ağırlığı (PS): 180 gr
Temel Özellikler: ±0,01 mm konumlandırma doğruluğuna sahip kapalı-döngü elektrikli ejektör ve kalıp hareketi.
Hedef Uygulama: Mikro-konektörler, 3C elektronik muhafazalar, optik lens çerçeveleri.
Otomotiv Komponent Hibrit Makina (450 Ton)
Sıkıştırma Kuvveti: 4.500 kN
Bağ-Çubuğu Açıklığı: 780 × 750 mm
Atış Ağırlığı (PS): 1.250 g
Temel Özellikler: Döngü gecikmelerinin azaltılması için sürekli elektrikli plastikleştirme ile birlikte çift hidrolik çekirdek çekme özelliği.
Hedef Uygulama: Otomotiv aydınlatma muhafazaları, iç kaplama panelleri, kaporta altı kanalları-.
Derin-Çekme Endüstriyel Konteyner Hibrit Makinesi (800 Ton)
Sıkıştırma Kuvveti: 8.000 kN
Merdane Boyutları: 1.500 × 1.420 mm
Maks. Kalıp Gün Işığı: 1.850 mm
Temel Özellikler: Servo-hidrolik basınç düzenlemesiyle entegre edilmiş iki-merdane kilitleme tasarımı.
Hedef Uygulama: Lojistik kasalar, depolama kutuları, yapısal cihaz panelleri.
Çok-Kom-Enjeksiyonlu Hibrit Makine (320 Ton)
Sıkıştırma Kuvveti: 3.200 kN
Enjeksiyon Üniteleri: L-Konum (Hidrolik) + Ana Eksen (Servo-Elektrikli)
Temel Özellikler: Çift-eksenli kapalı-döngülü basınç geri bildirimi ile servo-tahrikli döner tabla entegrasyonu.
Hedef Uygulama: İki-atışlı (2K) contalar, otomotiv HVAC kontrolleri, yumuşak-dokunmalı elektrikli alet kulpları.
Tıbbi Hassas Hibrit Makine (180 Tonluk Temiz Odaya Hazır)
Sıkıştırma Kuvveti: 1.800 kN
Bağ-Çubuğu Açıklığı: 510 × 510 mm
Yağlama: Plaka geçişlerinde kapsüllenmiş gres yağlaması; sıfır yağ buharı kirliliği.
Temel Özellikler: Nikel-kaplama merdaneler, paslanmaz çelik kapaklar, HEPA hava akışı entegrasyonuna hazır.
Hedef Uygulama: Pipet uçları, kan alma tüpleri, IV kateter bileşenleri.
Temel Teknik Özellikler
Döngü-Çakışan İşlemler:
Elektrikli dozaj eksenleri plastikleştirmenin kalıp açma ve çıkarma sırasında aynı anda yürütülmesine olanak tanır. Bu, tek-pompa hidroliğine kıyasla toplam döngü sürelerini atış başına 1,5 ila 4,0 saniye azaltır.
Ortak Veri Yolu Servo Sürücüleri:
Rejeneratif frenleme üniteleri, plakanın yavaşlamasından kaynaklanan kinetik enerjiyi yakalayıp otobüse geri besleyerek net kWh tüketimini azaltır.
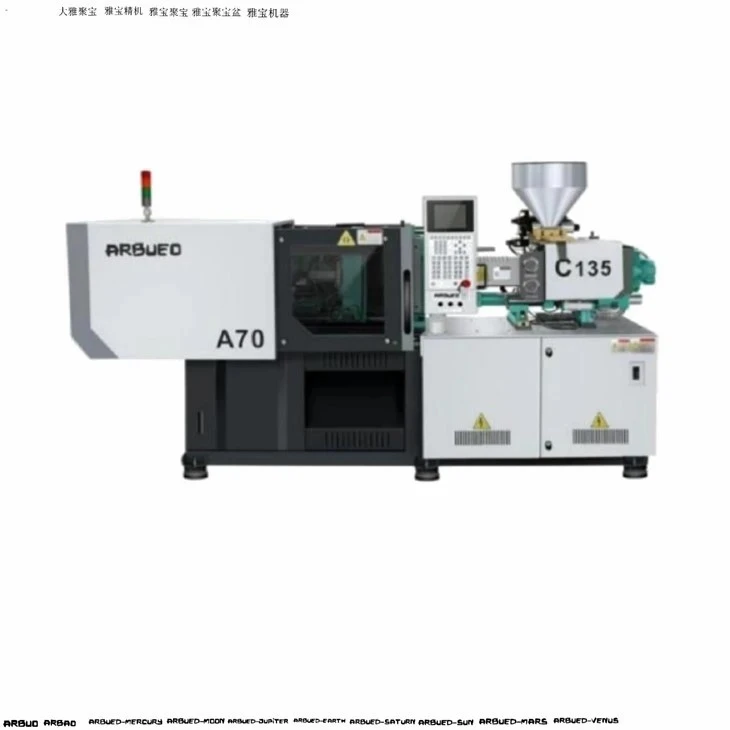
Entegre Hidrolik Akümülatör Desteği:
Azot-yüklü akümülatörler, enjeksiyon sırasında hızlı hidrolik sıvı patlamaları sağlar. Bu, devasa ana pompa motorlarına ihtiyaç duymadan 800 mm/s'ye varan tepe enjeksiyon hızları sağlar.
Senkronize CNC Kontrol Sistemi:
Veriyolu-tabanlı denetleyici (0,5 ms yanıt süresi), hız- ile basınç (V/P) geçiş noktaları üzerinde kapalı-döngü kontrolünü korur.
Hidrolik + Servo Mimarisi
Güç Dağıtımı ve Enerji Akışı Servo Sürücü ve Ortak DC Bara Matrisi
Servo-Elektrikli Tahrik:Vida Dozajını (Sürekli Yük) ve Plaka Hareketini (Kinetik Enerji Geri Kazanımı) Güçlendirir. Frenleme enerjisi DC barasına geri dönüştürülür.
Servo-Pompa ve Akümülatör Sistemi:Yüksek-Basınçlı Kenetleme (Statik Tonaj Tutma) ve Enjeksiyon Takviyesine (Yüksek Akış Dalgalanması) güç sağlar. Düşük termal yük, yağın ve soğutucunun servis ömrünü uzatır.
Merdane Hareket Ekseni (Elektrikli):Ağır hizmete uygun bir-bilyalı vida veya servo kremayer-ve-pinyonla tahrik edilir. Hızlanma eğrileri sinüzoidal bir profil izleyerek hassas kalıp hizalama pimlerini korur.
Dozaj Ekseni (Elektrikli):Vida miline bağlı su-soğutmalı doğrudan-tahrikli bir servo motor kullanır. PEEK, PA66+50%GF veya PC gibi sert mühendislik reçinelerini işlerken bile tork sabit kalır.
Sıkma ve Enjeksiyon Sistemi (Hidrolik):Kompakt servo{0}tahrikli pompalar yalnızca talep üzerine basınç sağlar. Tonaj tutma sırasında pompa sıfıra yakın devir sayısına yavaşlayarak gereksiz enerji kullanımını ortadan kaldırır ve yağın ısınmasını azaltır.
Hibrit, Hidrolik ve Tümü-Elektrikli
|
Çalışma Parametresi |
Standart Servo-Hidrolik |
Hibrit Makine |
Tamamı-Elektrikli |
|
Tepe Enjeksiyon Hızı |
100 – 250 mm/sn |
300 – 800 mm/sn |
200 – 500 mm/sn |
|
Sıkıştırma Tonaj Aralığı |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
Enerji Tüketimi |
Temel |
-%30 ila -%45 |
-%50 ila -%60 |
|
Eşzamanlı Hareketler |
Pompa akışıyla sınırlı |
Tam örtüşme (Dozajlama/Açma/Çıkartma) |
Tam örtüşme |
|
Kalın-Duvar Parçası Tutma Süresi |
Mükemmel (Termal sınır yok) |
Mükemmel (Hidrolik tutma) |
Orta (Servo motorlu ısıtma) |
|
Temel-Çekme Yeteneği |
Yerli hidrolik entegre |
Yerli hidrolik entegre |
Harici hidrolik ünite gerektirir |
|
Bakım Profili |
Yağ değişiklikleri, conta değişimleri |
Düşük termal aşınma, azaltılmış yağ hacmi |
Kayış kontrolleri, bilyalı vidaların yeniden yağlanması |
Teknik Özellikler
|
Makine Modeli |
Birim |
140 Tonluk |
230 Tonluk |
450 Tonluk |
800 Tonluk |
|
KELEPÇE ÜNİTESİ |
|||||
|
Sıkma Kuvveti |
kN |
1,400 |
2,300 |
4,500 |
8,000 |
|
Merdane Açıklığı (Y × D) |
mm |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
Maks. Gün ışığı |
mm |
820 |
1,020 |
1,450 |
1,850 |
|
İtici Stroku |
mm |
130 |
160 |
200 |
260 |
|
ENJEKSİYON ÜNİTESİ |
|||||
|
Vida Çapı |
mm |
35 |
45 |
65 |
90 |
|
Enjeksiyon Basıncı |
çubuk |
2,150 |
2,020 |
1,950 |
1,800 |
|
Maksimum Enjeksiyon Hızı |
mm/sn |
350 |
500 |
600 |
450 |
|
Plastikleşme Oranı |
g/s |
22 |
48 |
92 |
185 |
|
GENEL VERİLER |
|||||
|
Sistem Basıncı |
çubuk |
160 |
160 |
175 |
175 |
|
Yağ Tankı Kapasitesi |
L |
180 |
260 |
450 |
750 |
|
Makine Ağırlığı |
kilogram |
4,800 |
8,200 |
18,500 |
38,000 |
Nasıl Seçilir
Hibrit enjeksiyonlu kalıplama makinesini üretim gereksinimlerinizle eşleştirirken şu dört temel teknik parametreyi değerlendirin:
Minimum Sıkma Tonajını Hesaplayın
Formül: Gerekli Tonaj=Öngörülen Alan (cm²) × Malzeme Boşluk Faktörü (0,3 - 0,8 kN/cm²)
Yüksek-viskoziteli plastikler (PC, PMMA): 0,6 – 0,8 kN/cm² kullanın
Standart poliolefinler (PP, PE): 0,3 – 0,5 kN/cm² kullanın
Enjeksiyon Hızını ve Dinamik Akış Uzunluğunu Doğrulayın
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 mm/s).
Atış boyutunu kontrol edin: Optimum atış ağırlığı, maksimum namlu kapasitesinin %35 ila %70'ini kullanmalıdır
Eksen Eşzamanlılığını Değerlendirin
Dozajlama süresi soğutma süresini aşarsa kalıp açma/kapama sırasında plastikleştirmeyi çalıştırmak için bir elektrikli dozaj ekseni seçin.
Takım Uyumluluğunu Kontrol Edin
Çekirdek-çekme hidrolik akış hızlarını, ejektör pimi modellerini ve bağlantı çubuğu açıklığını-mevcut kalıp çizimlerine göre doğrulayın.
Uygulamalar
Bileşenler: Kapı modülleri, tampon braketleri, hava emme manifoldları, gösterge paneli çerçeveleri.
Reçineler: %PA66 + 30 GF, PP-TD20, ABS/PC karışımları.
Neden Hibrit: Hidrolik yağı aşırı ısıtmadan kalın yapısal bölümler için yüksek tutma basıncı sağlarken, elektrikli dozajlama genel çevrim sürelerini azaltır.
Bileşenler: Margarin kapları, içecek kapakları, kurcalandığı-belirgin kaplar, ince duvarlı-gıda ambalajları.
Reçineler: Yüksek-akışlı PP, HDPE.
Neden Hibrit: Akümülatör-artırılmış enjeksiyon ince duvar bölümlerini doldurur (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
Bileşenler: Mikro-konektörler, terminal blokları, kamera modülü çerçeveleri, dizüstü bilgisayar muhafazaları.
Reçineler: LCP, PBT %+ 30 GF, PC.
Neden Hibrit: Kapalı-döngü elektrikli eksen konumlandırması kalıp parlamasını önler ve tutarlı parça ağırlıkları sağlar.
Bileşenler: Şırınga hazneleri, Luer lock konektörleri, kan teşhis kasetleri, santrifüj tüpleri.
Reçineler: Tıbbi-sınıf PP, COP, Polikarbonat.
Neden Hibrit: Elektrikli tahrik eksenleri, kalıp plakası alanının yakınındaki hidrolik yağ buharını ortadan kaldırarak ISO Sınıf 7 ve Sınıf 8 temiz oda standartlarını karşılar.
Üretim ve Kalite Kontrol
Makine doğruluğunu korumak için ana yapısal ve mekanik aksamlar izlenebilir, standartlaştırılmış süreçler kullanılarak üretilir:
Ham Döküm Muayenesi
→ 3D Gerilim Giderme Tavlaması
→ CNC 5 Eksenli Frezeleme
→ Hassas Montaj
→ Lazer İnterferometre Hizalaması
→ CMM Bileşen Denetimi
→ 48-Saat Tam Yükte Prova Çalışması
→ CE ve ISO Uyumluluğu İmzalanması
Merdane İşleme:
Dökme demir merdaneler, 5 eksenli CNC işlemeden önce ultrasonik hata testine ve termal gerilim-giderme tavlamasına tabi tutulur. Yüzey paralelliği tüm plaka yüzeyi boyunca 0,02 mm dahilinde tutulur.
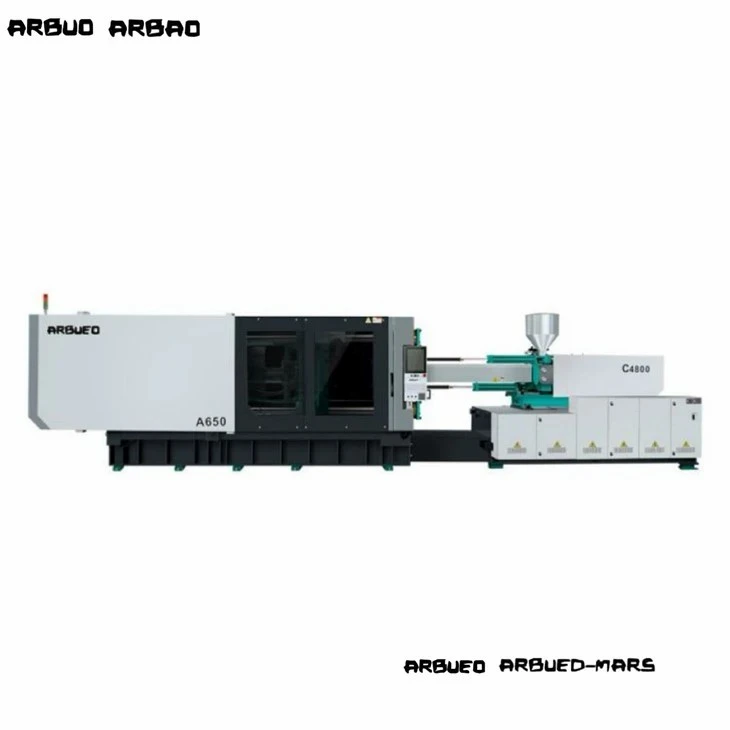
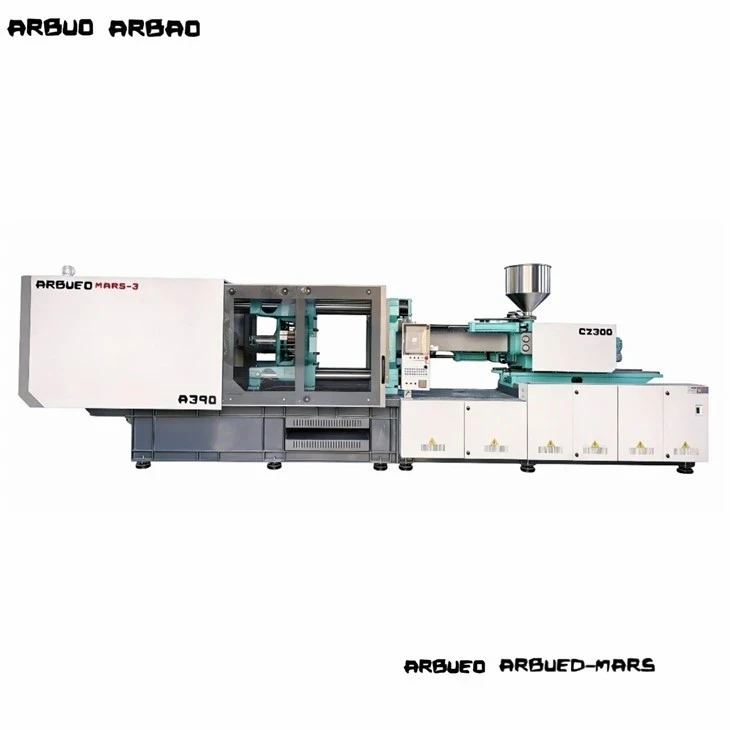
Hidrolik Montaj:
Kesintisiz soğuk-çekilmiş çelik hidrolik hatları, hat kaynak hatalarını ortadan kaldırmak için ısırma-tipi flanşlı bağlantı parçaları kullanılarak birleştirilir. Ana manifoldlar çift filtrelemeye tabi tutulur (emme + dönüş, 10 mikron dereceli).
Kalite Denetimleri:
Birleştirilmiş çerçeveler, merdane konumlandırma doğruluğunu doğrulamak için lazer interferometre kalibrasyonuna tabi tutulur. Her makine, sevkiyattan önce 48-saatlik sürekli tam-yüklü kuru çevrim stres testine tabi tutulur.
Özelleştirme ve OEM
Makine yapıları belirli takım geometrilerine, otomasyon kurulumlarına ve tesis altyapısına uyacak şekilde özelleştirilebilir:
Genişletilmiş Namlu ve Vida Metalurjisi:
Aşındırıcı (%50'ye kadar cam-fiber takviyeli) veya aşındırıcı (floropolimerler, PVC) reçinelerin işlenmesi için tungsten karbür astarlı bimetalik variller.
Fabrika Otomasyonu Entegrasyonu:
Alma-ve-yerleştirme robotları, otomatik sıcak yolluk kontrolörleri ve merkezi malzeme besleme sistemleri için Euromap 63 ve Euromap 73 arayüzleri.
Özel Merdane Desenleri:
Özel montaj deliği düzenleri (SPI, EUROMAP), hidrolik model çıkıntıları ve manyetik plaka güç arayüzleri.
Çekirdek-Çekme Genişletmesi:
Doğrudan ana CNC ünitesine eşlenen orantısal basınç ve akış kontrolüne sahip çok-devreli hidrolik çekirdek çekme blokları.
İlgili Makineler
Üretim süreciniz farklı makine konfigürasyonları gerektiriyorsa şu alternatif ekipman platformlarını keşfedin:
Servo-Hidrolik Enjeksiyonlu Kalıplama Makineleri:
Daha düşük ilk ekipman maliyetleriyle genel-amaçlı kalıplama uygulamaları için optimize edilmiş standart hidrolik mafsallı presler.
İki-Platonlu Büyük Tonajlı Makine:
1.000 tondan 3.500 tona kadar büyük otomotiv ve endüstriyel parçalar için tasarlanmış, yerden tasarruf sağlayan hidrolik bağlama üniteleri{0}.
Yüksek-Hızlı Tüm-Elektrikli Kalıplama Makineleri:
Yüksek-hassas mikro kalıplama ve sıkı tıbbi ortamlar için tasarlanmış ultra-temiz, sıfır-yağlı platformlar.
SSS
Fiyat Teklifi İste
Ayrıntılı bir teklif, kalıp uyumluluk analizi veya üretim tesisinize özel çevrim süresi simülasyonu talep edin:
Teknik Danışmanlık:2D/3D parça çizimlerinizi (.STEP, .IGES), reçine özelliklerini ve hedef çevrim sürelerini paylaşın.
Anahtar Teslim Hat Entegrasyonu:Robot otomasyonu, kalıp sıcaklık kontrolörleri, malzeme kurutucuları ve soğutma soğutucularını içeren eksiksiz hücre yerleşimleri.
|
İletişim Kategorisi |
Teknik Mühendislik ve Satış |
|
Tepki Süresi |
Teknik özellikler sayfası ve fiyat teklifi 24 iş saati içinde sağlanır. |
|
Gerekli Teklif Bilgileri |
Sıkma Tonajı, Atış Ağırlığı, Kalıp Ölçüleri, Reçine Tipi |
Çin'deki profesyonel hibrit enjeksiyon kalıplama makineleri üreticileri ve tedarikçileriyiz, yüksek kalitede özelleştirilmiş hizmet sağlama konusunda uzmanlaşmışız. Fabrikamızdan satılık toptan hibrit enjeksiyon kalıplama makinelerine sizi sıcak bir şekilde davet ediyoruz. Fiyat danışmanlığı için bizimle iletişime geçin.