


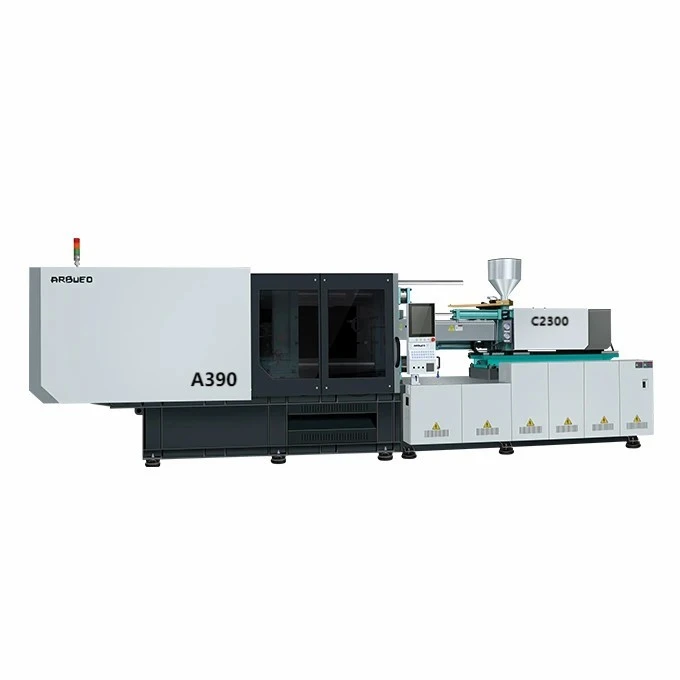
Hibrit Hidrolik-Elektrikli Enjeksiyon Makinesi
Hibrit hidrolik-elektrikli enjeksiyon kalıplama makineleri, servo-elektrik enjeksiyon ünitelerini hidrolik bağlama sistemleriyle birleştirir. Bu mimari, sıkı boyut toleransları ve azaltılmış güç tüketimi gerektiren yüksek-hızlı, yüksek-tonajlı kalıplama işlemlerini hedefler.
Elektrikli sürücü, hidrolik devreden bağımsız olarak sürekli -giriş/ölçü-dışarı dozlama ve yüksek-tepkili plastikleştirme gerçekleştirir. Hidrolik sistem, değişken-deplasmanlı bir servo pompa kullanarak yüksek-kuvvetli sıkma, göbek çekme ve fırlatma sıralarını yönetir. Mekanik plastikleştirmenin hidrolik bağlamadan ayrılması, vida dönüşü sırasında hidrolik sıvı kesme ısınmasını ortadan kaldırır ve geleneksel sabit-deplasmanlı hidrolik makinelere kıyasla güç kullanımını %30 ila %50 oranında azaltır.
Mimari Özeti:
Servo-Elektrikli Enjeksiyon Alt Sistemi: Hassas vida dönüşüne, dozaja, kelepçe hareketi sırasında bağımsız paralel harekete ve kapalı-döngü servo tepkisine adanmıştır.
Hidrolik Kenetleme Alt Sistemi: Geçişli veya doğrudan hidrolik kenetleme, yüksek kenetleme kuvveti üretimi, göbek çekme ve ejektör sekanslarına adanmıştır.
Teknik Karşılaştırma: Tahrik Teknolojileri
Aşağıdaki tabloda, makine platformu seçimine yardımcı olmak amacıyla makine sürücüsü biçimleri arasındaki performans ve{0}finansal dengeler ayrıntılı olarak verilmektedir:
|
Metrik / Özellik |
Hidrolik Makine |
Hibrit Makine |
Tüm-Elektrikli Makineler |
|
İlk Sermaye Yatırımı |
Temel (1,0x) |
Orta-Aralık (1,2x - 1.35x) |
Yüksek (1,6x - 2.0x) |
|
Enerji Tüketimi |
Yüksek taban çizgisi |
%30 - 50% Tasarruf |
%50 - 70% Tasarruf |
|
Enjeksiyon Konumu Hassasiyeti |
+/- 0.05 mm |
+/- 0.01 mm |
+/- 0.005 mm |
|
Paralel Hareket Kabiliyeti |
Sınırlı (çoklu-pompa gerektirir) |
Standart (hareket sırasında dozajlama) |
Standart |
|
Sıkıştırma Kuvveti Aralığı |
Sınırsız (50 - 4,000+ Ton) |
Orta ila Yüksek (100 ila 1,500+ Ton) |
Sınırlı Yüksek{0}}Tonaj Seçenekleri |
|
Hidrolik Çekirdek Çekme Entegrasyonu |
Yerli |
Yerli |
Eklenti Güç Ünitesi-gerektirir |
|
Yağ Değişim Aralığı |
4.000 Saat |
10.000 Saat |
Yok (Gres Yağlama) |
|
Temiz Oda Uygunluğu |
Düşük (yağ buharı riski) |
Yüksek (kapalı enjeksiyon bölgesi) |
En yüksek |
Temel Özellikler
Aşağıda önemli makine tonajlarına göre standart teknik derecelendirmeler verilmiştir:
|
Şartname |
Birim |
160 Ton |
280 Ton |
450 Ton |
650 Ton |
|
Sıkma Kuvveti |
kN |
1,600 |
2,800 |
4,500 |
6,500 |
|
Bağlantı Çubuğu Açıklığı (Y x D) |
mm |
470 x 470 |
620 x 620 |
820 x 820 |
980 x 920 |
|
Merdane Boyutları (Y x D) |
mm |
700 x 700 |
910 x 910 |
1,180 x 1,180 |
1,400 x 1,340 |
|
Maks. Kalıp Açma Stroku |
mm |
450 |
580 |
780 |
920 |
|
Maks. Gün ışığı |
mm |
950 |
1,230 |
1,580 |
1,820 |
|
Vida Çapı (B-Vida) |
mm |
45 |
55 |
70 |
85 |
|
Teorik Atış Hacmi |
cm3 |
318 |
605 |
1,385 |
2,438 |
|
Enjeksiyon Ağırlığı (PS) |
g |
290 |
551 |
1,260 |
2,218 |
|
Maks. Enjeksiyon Basıncı |
çubuk |
2,150 |
2,020 |
1,850 |
1,750 |
|
Enjeksiyon Hızı |
mm/sn |
200 - 350 |
200 - 300 |
160 - 250 |
140 - 220 |
|
Plastikleşme Oranı (PS) |
g/s |
32 |
58 |
110 |
165 |
|
İtici İnme / Kuvvet |
mm / kN |
140 / 48 |
170 / 77 |
200 / 110 |
250 / 160 |
|
Sistem Çalışma Basıncı |
çubuk |
160 |
160 |
175 |
175 |
Temel Özellikler
Paralel Hareket Yürütme:Dozajlama kelepçenin açılması ve çıkarılmasıyla eş zamanlı olarak gerçekleşir ve genel kuru döngü sürelerini atış başına 1,2 ila 2,5 saniye kısaltır.
Kapalı-Döngü Basınç Kontrolü:Ani ve kısa atışları önlemek için doğrudan enjeksiyon nozulunun arkasına monte edilen basınç transdüserleri, boşluk basıncını 1 ms örnekleme aralıklarla takip eder.
Enerji-Optimize Edilmiş Hidrolik Devre:Çift-eğik plakalı değişken servo pompalar, kelepçeleme veya çekirdek çalıştırma sırasında yalnızca talep üzerine sıvı sağlar ve boşta güç çekişini 0,8 kW'ın altında tutar.
Düşük Yağ Sıcaklığında Çalışma:Ayrılmış plastikleştirme, hidrolik rezervuara ısı transferini önler. Ortalama yağ çalışma sıcaklıkları, ağır soğutucu yükü olmadan 38 derece C ile 42 derece C arasında kalır.
Lineer Kılavuz Taşıma Desteği:İkiz doğrusal hareket kılavuzları enjeksiyon ünitesini destekler ve yüksek-hızlı ileri ve geri hareketler sırasında namlu hizalamasını +/- 0.02 mm dahilinde korur.
Makine Konfigürasyonu
Sistem Gücü ve Akışkan Yönlendirmesi
Enjeksiyon Tahrik Hattı: AC Servo Motor, dişli kutusuna güç vererek doğrudan ısıtılmış hazneye hassas dozlama için vida dönüşünü tahrik eder.
Hidrolik Güç Ünitesi: Servo pompa, sıvıyı merkezi valf manifoldundan besler. Hidrolik güç, hem enjeksiyon ünitesine (eksenel hareket ve enjeksiyon takviyesi için) hem de kenetleme ünitesine (hidrolik silindirler ve mafsallı kenetleme mekaniği için) dinamik olarak yönlendirilir.
Enjeksiyon Ünitesi Mimarisi
Dozajlama Tahriki: Yüksek-torklu planet dişli kutusuyla bağlanan su-soğutmalı ceketli senkron AC servo motor.
Enjeksiyon Çalıştırma: Hızlı enjeksiyon hızı profilleri için ikiz akümülatör gruplarıyla desteklenen yüksek-tepkili oransal hidrolik valf.
Namlu ve Vida: Aşındırıcı dolgulu malzemeler için isteğe bağlı bimetalik katmanlarla (tungsten karbür alaşımı) 950 HV'ye kadar sertleştirilmiş nitrürlenmiş çelik yapı (38CrMoAlA).
Sıkıştırma Ünitesi Mimarisi
Mekanizma: Dökme çelik plakalı 5 noktalı çift mafsallı sistem (QT500-7).
Bağlantı Çubukları: Kılavuz burçlardaki aşınmayı en aza indirmek için sert krom kaplamalı (0,03 - 0,05 mm kalınlık) yüksek-gerilimli alaşımlı çelik (40Cr).
Yağlama: Basınç-kontrol edilen dağıtım hatlarına sahip otomatik merkezi gres pompası.
Ürüne-Özel Teknik Avantajlar
Tekrarlanabilirlik ve Çekim-Ağırlığı Tutarlılığı
Vida yer değiştirmesi üzerinde doğrudan servo kontrolü, +/- 0.01 mm dahilinde dozaj konum doğruluğu sağlar. İnce duvarlı polipropilen parçalar üzerinde 24-saatlik sürekli üretim çalışmaları boyunca atış-ağırlığı farkı %0,15'in altında kalır (%0,45'e varan tipik geleneksel hidrolik sapmayla karşılaştırıldığında).
Hidrolik Sistem Ömrü
Dozajlama işleminin ayrılması, hidrolik sıvısı üzerindeki termal stresi azaltır. Yağ viskozitesi daha uzun aralıklarla sabit kalır ve sıvı değiştirme döngüleri 4.000 çalışma saatinden 10.000 saatin üzerine çıkar. Pompa kanatları, contalar ve oransal valflerdeki bileşen aşınması da buna göre azalır.
Ayak İzi ve Hizmet Tasarrufu
Elektrikli enjeksiyon verimliliğini kompakt hidrolik bağlamayla birleştirmek, eşdeğer tam-hidrolik modellere kıyasla toplam makine uzunluğunu %12 ila %18 oranında azaltır. Azalan yağ hacimleri, fabrikada daha küçük soğutma kulesi kapasitelerinin gerekli olduğu anlamına gelir.
Tipik Uygulamalar
Otomotiv Bileşenleri
Kapı kolu mekanizmaları, HVAC kanalları, konnektör muhafazaları, ön panel çerçeveleri ve kaporta altı sigorta kutuları.
Presle oturtma düzenekleri için sıkı boyut gereksinimlerine uygundur-.
Medikal ve Hassas Paketleme
Şırınga hazneleri, kan alma tüpü kapakları, ince-duvarlı yemek kapları ve açılır-üst kapaklar.
Kalıp bölgesinin yakınındaki hidrolik boruların azaltılması nedeniyle temiz oda Sınıf 8 yerleşimini destekler.
Endüstriyel ve Elektrikli Ekipmanlar
Terminal blokları, devre kesici muhafazaları, anahtar plakaları, pompa çarkları ve elektrikli alet muhafazaları.
Yüksek yapısal yük taleplerini ve kalın-duvar kalıplama döngülerini çökme izleri olmadan karşılayabilir.
Malzeme Uyumluluğu
Dolgusuz Reçineler (PP, PE, PS, ABS):Yüksek üretim oranlarında tekdüze eriyik homojenliği sağlamak için standart nitrürlenmiş vidalar kullanılarak işlenir.
Mühendislik Polimerleri (PC, POM, PBT, PA6/PA66):Yüksek-viskoziteli erimelere uyum sağlarken plastikleştirme sırasında reçinenin bozulmasını önlemek için yüksek-torklu elektrikli tahriklerle işlenir.
Yüksek Dolu ve Aşındırıcı Malzemeler (%PA66 + 30-50 Cam Elyaf, PPS + Cam/Mineral):Aşındırıcı aşınmaya ve korozif gaz çıkışına karşı direnç sağlamak için isteğe bağlı bimetalik namlu gömlekleri (demir-bazlı veya nikel-bazlı alaşımlar) ve tamamen sertleştirilmiş takım çeliği vidalarla donatılmıştır.
Yapılandırma Seçenekleri
Makine konfigürasyonları aşağıdaki parça tasarımı ve üretim kriterlerine göre seçilir:
İnce-Duvar ve Hızlı Çevrim Uygulamaları:Bariyer Vidası geometrisiyle birleştirilmiş Yüksek-Hızlı Akümülatör Paketlerini seçin.
Aşındırıcı ve Cam{0}Dolgulu Polimerler:Karbür-Kaplamalı Vida Uçlarıyla eşleştirilmiş Bimetalik Namluları seçin.
Karmaşık Eklemeli Kalıplama:Karmaşık kalıp mekaniği için yardımcı Hidrolik Çekirdek Çekme Arayüzleri ekleyin.
Enjeksiyon Performansı Eklentileri-
Akümülatör Yardımı: Azot-yüklü hidrolik akümülatörler, ince duvarlı paketleme uygulamaları için enjeksiyon hızlarını 500 mm/s'ye kadar artırır-<0.5 mm wall thickness).
Vida Profilleri: Poliolefinler için bariyer vidaları, masterbatch harmanlama için karıştırma-başlı vidalar veya PC ve PVC gibi kesmeye-hassas malzemeler için düşük-sıkıştırmalı vidalar.
Makine Arayüzleri ve Otomasyon
Maça Çekme Devreleri: Karmaşık kalıp işlemleri için makine PLC'si aracılığıyla kontrol edilebilen 4 adede kadar hidrolik çekirdek-çekme valfi.
Euromap Arayüzleri: Robotla alma-ve-yerleştirme entegrasyonu için standartlaştırılmış Euromap 63 veya Euromap 73 arayüzleri.
Sıcak Yolluk Kontrolörleri: Makine kabinine yerleşik 8 ila 32 bölgeli entegre sıcak yolluk kontrol modülleri.
Üretim ve Kalite Kontrol
Merdane İşleme:Tüm yüzey boyunca merdane paralelliğini 0,05 mm dahilinde sağlamak için dökümler, işlenmeden önce 5 eksenli CNC portal frezeleme merkezlerinde gerilim giderme tavlamasına tabi tutulur.
Hidrolik Montaj:Valf manifoldları toz-filtrelenmiş temiz bir odada monte edilir. Sızıntıyı kontrol etmek için her hidrolik devre, çalışma basıncının 1,5 katı (240 bar) statik basınç testine tabi tutulur.
Hizalama Kontrolleri:Lazer hizalama araçları, montaj sırasında bağlantı çubuğu paralel toleranslarını ve merdanenin-enjeksiyon-birimine hizalamasını doğrular.
Tam-Yük Testi:Her makine, termal kararlılığı, elektriksel güvenliği ve titreşim seviyelerini doğrulamak için 48-saatlik bir kuru-döngü çalışmasına ve ardından maksimum sistem basıncı altında 4 saatlik tam yükte kalıp testine tabi tutulur.
Özelleştirme ve OEM Desteği
Mühendislik ve Özelleştirme İş Akışı:
Part Drawings & 3D Model Review -> Mold & Cycle Analysis ->Özel Makine Konfigürasyonu
Mevcut özelleştirme hizmetleri şunları içerir:
Mekanik Değişiklikler: Özel merdane cıvata modelleri (SPI, EUROMAP veya JIS standartları), uzun kalıplar için genişletilmiş gün ışığı seçenekleri, özel vida uzunluğu--çap (L/D) oranları ve genişletilmiş bağlantı-aralığı.
Elektrik Sistemi Adaptasyonları: Yerel şebekeler için yapılandırılmış çalışma voltajları (örneğin, Kuzey Amerika için 480V 60Hz 3 Fazlı, Avrupa için 400V 50Hz 3 Fazlı).
Yazılım Yerelleştirmesi: Özel veri kayıt ekranları ve özel yazılım dizileri ile İngilizce, İspanyolca, Almanca, Fransızca ve Portekizce dillerinde mevcut kontrolör arayüzleri.
Alıcıların Fiyat Teklifi İçin Neleri Sağlamaları Gerekir?
Doğru bir teknik teklif ve makine boyutlandırma önerisi almak için aşağıdaki parametreleri sağlayın:
Parça Detayları:2D/3D çizimler (.STEP veya .IGES dosyaları), parça ağırlığı (g) ve maksimum duvar kalınlığı (mm).
Malzeme Özellikleri:Polimer kalitesi, imalatçı, büzülme oranı ve katkı maddeleri/dolgu maddelerinin yüzdesi (örneğin, cam elyaf %'si).
Kalıp Özellikleri:Kalıp boyutları (U x G x Y), toplam ağırlık, boşluk sayısı ve sıcak yolluk gereksinimleri.
Üretim Gereksinimleri:Gerekli çevrim süresi, hedef saatlik çıktı ve otomasyon gereksinimleri (robotik, konveyör sistemleri).
Site Koşulları:Tesis besleme voltajı/frekansı, ortam sıcaklığı profili ve mevcut soğutulmuş su özellikleri.
SSS
S: Hibrit bir makine, fiyat ve performans açısından tamamen-elektrikli enjeksiyonlu kalıplama makinesiyle nasıl karşılaştırılır?
C: Hibrit bir makinenin maliyeti, eşdeğer kelepçe tonajına sahip tamamen-elektrikli bir makineden yaklaşık %20 ila %30 daha azdır. Karmaşık otomotiv veya teknik parçalar için daha yüksek hidrolik sıkıştırma kuvveti ve ekonomik çekirdek-çekme entegrasyonu sağlarken, tüm-elektrikli dozajlama hassasiyeti ve hızına uyum sağlar.
S: Hidrolik sıvısı için hangi bakım planı gereklidir?
C: Plastikleştirme ısısı yağ tankından ayrıldığı için sıvının çalışma sıcaklıkları düşük kalır. Normal koşullar altında (40 derece C çalışma sıcaklığı), ISO VG 46 hidrolik sıvısını her 10.000 çalışma saatinde bir veya iki yıllık sürekli çalışmanın ardından, standart filtre değişimlerinin yanı sıra her 2.500 saatte bir değiştirin.
S: Bu makine mevcut robotik boşaltıcılarımla arayüz oluşturabilir mi?
C: Evet. Makineler standart olarak EUROMAP 67 robot arayüzleriyle (veya isteğe bağlı EUROMAP 73) gelir. Bu, tüm standart 3 eksenli servo robotlarda kalıp açma konumu, çekirdek konumu, ejektör durumu ve güvenlik kilitleri için tak-ve-çalıştır sinyallerine olanak tanır.
S: Uluslararası kurulumlar için hangi yedek parçalar önerilir?
C: Temel bir kritik kit stoklamanızı öneririz: bir takım ısıtma bantları, termokupllar, oransal valf contaları, yüksek-basınçlı yağ filtreleri, katı-hal röleleri ve yedek vida ucu düzeneği (kontrol halkası, arka halka ve uç).
Popüler Etiketler: Hibrit hidrolik enjeksiyon kalıplama makinesi, Çin Hibrit hidrolik enjeksiyon kalıplama makinesi üreticileri, tedarikçiler, fabrika


