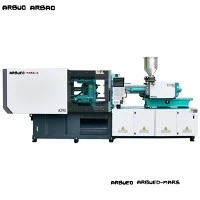
Yüksek-Hızlı Paketleme Enjeksiyon Makinesi
Bu yüksek-hızlı enjeksiyon kalıplama makinesi, hızlı çevrim süreleri, hassas enjeksiyon kontrolü ve 7/24 sürekli çalışma gerektiren-ince duvarlı paketleme uygulamaları için özel olarak tasarlanmıştır. Yüksek-sertlikteki bir sıkıştırma ünitesi ve optimize edilmiş akümülatör destekli-enjeksiyon sistemi ile tasarlanmış olup, duvar kalınlığı 0,4 mm'ye kadar olan gıda kapları, ince duvarlı kovalar, kapaklar ve tıbbi ambalajları güvenilir bir şekilde-üretir.
Düşük-atalet momentli enjeksiyon yanıtını paralel hidrolik hareketlerle entegre eden bu sistem, parça geometrisine ve kalıp tasarımına bağlı olarak genel döngü sürelerini 2,5–5 saniyeye düşürür. Genel mühendislik odağı, atışlar arası tutarlılığı, yüksek dinamik yükler altında yapısal dayanıklılığı ve servo-hidrolik tahrik teknolojisi aracılığıyla enerji verimliliğini vurgular.
Temel Özellikler
|
Şartname Parametresi |
Değer / Aralık |
Birim / Not |
|
Sıkma Kuvveti |
2,000 – 5,500 |
kN (200 – 550 Ton) |
|
Enjeksiyon Hızı |
300 – 800 |
mm/sn (Akümülatör-güdümlü) |
|
Enjeksiyon Tepki Süresi |
<= 25 |
Bayan |
|
Bağ-Çubuğu Açıklığı (Y x D) |
560x560 ila 880x880 |
mm |
|
Vida Çapı Seçenekleri |
32 / 38 / 42 / 48 / 55 |
mm (U/D Oranı: 22:1 – 24:1) |
|
Maks. Atış Ağırlığı (PS) |
120 – 680 |
g |
|
Sistem Basıncı |
17.5 – 21 |
MPa |
|
Kuru Çevrim Süresi |
1.2 – 1.8 |
s (Avrupa Haritası 6) |
|
İtici Kuvvet / Strok |
60 – 120 kN / 150 – 220 mm |
Hidrolik paralel ejektör standardı |
|
Tahrik Sistemi |
Servo-pompa + Hidrolik Akümülatör |
Hibrit yanıt sistemi |
Temel Özellikler
Akümülatör-Yardımlı Yüksek-Hızlı Enjeksiyon:Azot akümülatörleri anında hidrolik akış sağlayarak, eriyik donması meydana gelmeden önce ultra-ince boşlukları doldurmak için enjeksiyon hızlarını 800 mm/s'ye kadar yükseltir.
Senkronize Paralel Hareketler:Bağımsız hidrolik devreler, parçanın boşaltılması sırasında plakanın eşzamanlı açılmasına, plastikleştirilmesine ve çıkarılmasına izin vererek toplam döngü yükünü azaltır.
Yüksek-Sertliğe Sahip Merdane Yapısı:Sonlu Eleman Analizi (FEA)-optimize edilmiş kutu merdaneleri, eşit sıkma kuvveti dağılımı sağlayarak merdane sapmasını en aza indirir ve kalıp göbeği/boşluk ömrünü uzatır.
Düşük-Ataletli Enjeksiyon Ünitesi:Çift-enjeksiyon silindiri konfigürasyonu dengeli eksenel itme gücü sağlayarak yüksek-ivmelenmeli plastikleştirme ve enjeksiyon aşamaları sırasında mekanik titreşimi azaltır.
Kapalı-Döngü Servo Sistemi:Doğrusal optik kodlayıcılarla eşleştirilmiş yüksek-tepkili elektro-hidrolik oransal valfler, +/- 0.1 mm hassasiyetinde konum geri bildirimi sağlar.
Çalışma Prensibi ve Makine Konfigürasyonu
Yüksek-hızlı{-duvar kalıplama, polimer akış sıcaklığının altına soğumadan önce hızlı eriyik iletimi gerektirir.
Plastikleştirme Aşaması:Servo sürücü, reçine topaklarını homojen bir eriyik haline dönüştüren özel bir nitrürlenmiş vidaya güç sağlar. Geri basınç, kapalı-döngü geri bildirimi yoluyla dijital olarak kontrol edilir.
Akümülatör Şarjı ve Enjeksiyonu:Hidrolik akümülatörler soğutma sırasında basıncı depolar. Kalıbın kilitlenmesi üzerine, yüksek-hızlı oransal valfler depolanan enerjiyi serbest bırakarak enjeksiyon silindirini 25 milisaniyeden daha kısa bir sürede hızı ayarlayacak şekilde hızlandırır.
Sıkıştırma ve Bağlama-Çubuk Dengeleme:Ağır-işe uygun beş-noktalı çift-geçiş mekanizması merdaneyi kilitler. Gerinim ölçerler, dört çubuğun tamamında eşit kuvveti korumak için bağ-çubuğunun gerilimini izler ve asimetrik parlamayı ortadan kaldırır.
Senkronize Ejeksiyon:Hava üfleme devreleri,-merdaneler gün ışığı açıklığına ulaştığında parçaları anında serbest bırakmak için hidrolik ejektörlerle birlikte çalışır.
Ürüne-Özel Teknik Avantajlar
Dengeli Sıkma sayesinde Kalıp Aşınmasının Azaltılması:Bağlama-çubuğunun gerilim farkı, tüm sıkma döngüleri boyunca %3'ün altında kalarak, çok-kaviteli sıcak yolluk kalıplarında eşit olmayan ayırma-hattı aşınmasını önler.
Hızlı Çevrimler Altında Kararlı Plastikleştirme:Yüksek-torklu hidrolik motorlar, 300 RPM'yi aşan vida hızlarında bile termal bozulma olmadan tutarlı eriyik homojenliğini korur.
Parça Başına Daha Düşük Enerji Tüketimi:Değişken-deplasmanlı servo pompalar, sabit-deplasmanlı pompa sistemlerine kıyasla bekleme durumundaki güç tüketimini %30 ila %55 oranında azaltır.
Hassas Basınç Geçişi:Doğrusal konum sensörleri, hız kontrolünden tutma basıncı kontrolüne hızlı geçiş sağlayarak çökme izlerini veya hassas kenar kısımlarında aşırı -paketlemeyi önler.
Tipik Uygulamalar
Yiyecek ve İçecek Ambalajları
İnce-Duvarlı Kaplar: IML (Kalıp İçi-Etiketleme) yemek kapları, dondurma kapları ve şarküteri kutuları (duvar kalınlığı 0,45 mm – 0,75 mm).
Kapaklar ve Kapaklar: Sıkı diş toleransları gerektiren yüksek-kavitasyonlu içecek kapakları, açılır kapaklar-ve yağ şişesi ağızları.
Endüstriyel Ambalaj
Kovalar ve Kovalar: 1 L ila 20 L arası boya kovaları, kimyasal variller ve güçlendirilmiş jantlar ve yapısal kaburgalar gerektiren- ağır hizmet depolama kasaları.
Medikal ve Tek Kullanımlık Ürünler
Laboratuvar Sarf Malzemeleri: Temiz oda koşullarında üretilen pipet uçları, Petri kapları ve test tüpü rafları.
Tıbbi Ambalaj: Şırınga hazneleri, iğne koruyucuları ve teşhis kartuşu muhafazaları.
Malzeme Uyumluluğu
|
Reçine Tipi |
MFI / MFR Aralığı |
Tipik Uygulama |
Anahtar Makine Gereksinimi |
|
PP (Polipropilen) |
25 - 100 g/10 dk. |
Gıda kapları, ambalaj kapları |
Yüksek-hızlı enjeksiyon, optimize edilmiş ısıtma bölgeleri |
|
HDPE |
4 - 25 g/10 dk. |
Kapaklar, kapaklar, endüstriyel kovalar |
Yüksek enjeksiyon basıncı, dayanıklı vida ucu |
|
PS/GPPS |
8 - 20 g/10 dk. |
Çatal bıçak takımı, şeffaf şarküteri kapakları, Petri kapları |
Kırılganlığı önlemek için hassas tutma basıncı |
|
PET |
İçsel Viskozite 0.72 - 0.85 |
Preformlar, özel kaplar |
Yüksek-torklu tahrik, düşük-kayma vidası geometrisi |
Nasıl Seçilir / Yapılandırma Seçenekleri
Sıkma Kuvveti Hesabı
Öngörülen parça alanına ve boşluk basıncına göre gerekli sıkma kuvvetini hesaplayın:
Sıkıştırma Kuvveti (kN)=Tahmini Alan (cm2) x Boşluk Basıncı (bar) x 1,15 (Güvenlik Faktörü)
İnce Duvarlı-Kaplar için: 600 bar ile 800 bar arasındaki ortalama boşluk basınçlarını kullanın.
Standart Paketleme için: 350 bar ile 500 bar arasındaki ortalama boşluk basınçlarını kullanın.
Makine Konfigürasyon Matrisi
|
Üretim Hedefi |
Enjeksiyon Ünitesi Seçimi |
Vida Tipi |
Önerilen Seçenekler |
|
Ultra-İnce Duvar (< 0.5 mm) |
Accumulator Boosted (>600 mm/sn) |
Bimetalik Yüksek{0}}Karışım Vidası |
Pnömatik çekirdek çekişleri, hava-üfleme valfleri, IML arayüzü |
|
Yüksek-Kavitasyon Sınırları (32+ Kav.) |
Standart Servo Yüksek-Hız (400 mm/s) |
Aşınmaya-Dayanıklı Nitrürlenmiş Vida |
Sürekli dişli-sökme motoru, dinamik karşı basınç |
|
Derin-Çekme Kovaları (10L - 20L) |
Yüksek-Torklu Enjeksiyon Ünitesi |
Ağır-İş Bariyer Vidası |
Hidrolik çekirdek çekme, robot alma-ve-yerleştirme arayüzü |
Üretim ve Kalite Kontrol
Yapısal İşleme:Makine çerçeveleri, merdaneler ve mafsallar, uzun süreli çerçeve deformasyonunu önlemek için CNC işleme öncesinde-gerilme giderme tavlamasına tabi tutulur.
Hassas Bileşen Doğrulaması:Bağlama çubukları ve vidalar-hedef toleranslara (+/- 0.008 mm) göre taşlanır ve CMM (Koordinat Ölçme Makinesi) sistemleri aracılığıyla denetlenir.
Hidrolik Sistem Testi:Hidrolik bloklar, ISO 4406 standartlarına göre 1,5 kat çalışma basıncında basınç-patlama testine ve sıvı temizliği kontrollerine tabi tutulur.
Testte-Çalıştır:Her ünite, sevkıyattan önce 72-saatlik sürekli bir kuru-çalışma döngüsünü ve tam yük enjeksiyon testini tamamlayarak kelepçe hızını, sıcaklık stabilitesini ve sensör tepki sürelerini doğrular.
Özelleştirme ve OEM Desteği
Makineler, entegre hücre gereksinimlerini ve tesis otomasyon standartlarını karşılayacak şekilde özelleştirilebilir:
Özel Vida Geometrileri:Renkli masterbatch karıştırma veya geri dönüştürülmüş içerik işleme (rPET, rPP) için optimize edilmiş özel L/D oranları ve uçuş profilleri.
Otomasyon ve Robotik Arayüzü:Euromap 67 ve Euromap 73 standartlaştırılmış arayüzleri, yandan girişli IML robotları, üstten{-girişli paket servis kolları ve konveyör sistemleriyle tak-ve-oynat bağlantısına olanak tanır.
Özel Gerilim ve Güvenlik Uyumluluğu:CE veya UL güvenlik muhafazası uyumluluğuyla standart küresel hat voltajlarına (380V/50Hz, 460V/60Hz, 230V/60Hz) bağlanan elektrik panelleri.
Alıcıların Fiyat Teklifi İçin Neleri Sağlamaları Gerekir?
Ayrıntılı bir teknik teklif ve makine boyutlandırma önerisi almak için aşağıdaki mühendislik parametrelerini gönderin:
Parça Çizimleri / Örnekler:Duvar kalınlığı dağılımı, parça ağırlıkları ve kızak sistemi tasarımını içeren 3D CAD dosyaları (.STEP veya .IGS formatı).
Kalıp Özellikleri:Boşluk sayısı, kalıp boyutları (Uzunluk x Genişlik x Yükseklik), kapalı-yükseklik gereksinimleri ve sıcak yolluk güç yükü.
Hedef Çıktı:İstenilen saatlik üretim hızı, hedef çevrim süresi ve malzeme spesifikasyonu (eriyik akış indeksi ve reçine tedarikçisi dahil).
Aşağı Akış Gereksinimleri:Otomasyon ihtiyaçları (-Kalıp Etiketleme, robotik çıkarma, görsel inceleme) ve hizmet kullanılabilirliği (soğutulmuş su kapasitesi, hava kompresörü özellikleri).
SSS
S: İnce duvarlı paketleme uygulamaları için-hangi enjeksiyon hızı gereklidir?
C: İnce duvarlı paketleme (duvar kalınlığı 0,6 mm'nin altında) genellikle 400 mm/s ile 800 mm/s arasında enjeksiyon hızları gerektirir. Hızlı doldurma, boşluk doldurmanın tamamlanmasından önce reçinenin katılaşmasını önler.
S: Hidrolik akümülatör entegrasyonu makine performansını nasıl etkiler?
C: Akümülatörler, döngünün enjeksiyon dışı-aşamalarında hidrolik enerjiyi depolar ve doldurma sırasında anında boşaltır. Bu, orantısız derecede büyük hidrolik pompa motorları gerektirmeden ultra-yüksek enjeksiyon hızlarına olanak tanır.
S: Bu makine,-tüketici sonrası geri dönüştürülmüş (PCR) malzemeleri işleyebilir mi?
C: Evet. PCR içeren veya %50'ye kadar yeniden öğütülmüş malzemeler için, parçacık kontaminasyonuna karşı koruma sağlamak amacıyla bimetalik varil ve vida paketlerinin yanı sıra eriyik-filtreleme nozullarının belirtilmesini öneririz.
S: Üretim ve teslimat için ortalama teslim süresi nedir?
C: Standart makine konfigürasyonları fabrikada montaja tabi tutulur ve 35 ila 45 gün içinde -teste tabi tutulur. Özelleştirilmiş konfigürasyonlar veya spesifik otomasyon entegrasyonları genellikle fabrika kabul testinden (FAT) 60 gün önce yapılmasını gerektirir.
Popüler Etiketler: yüksek hızlı paketleme enjeksiyon kalıplama makinesi, Çin yüksek hızlı paketleme enjeksiyon kalıplama makinesi üreticileri, tedarikçiler, fabrika