


Büyük Enjeksiyon Makineleri
Büyük Enjeksiyon Makineleri Üreticisi
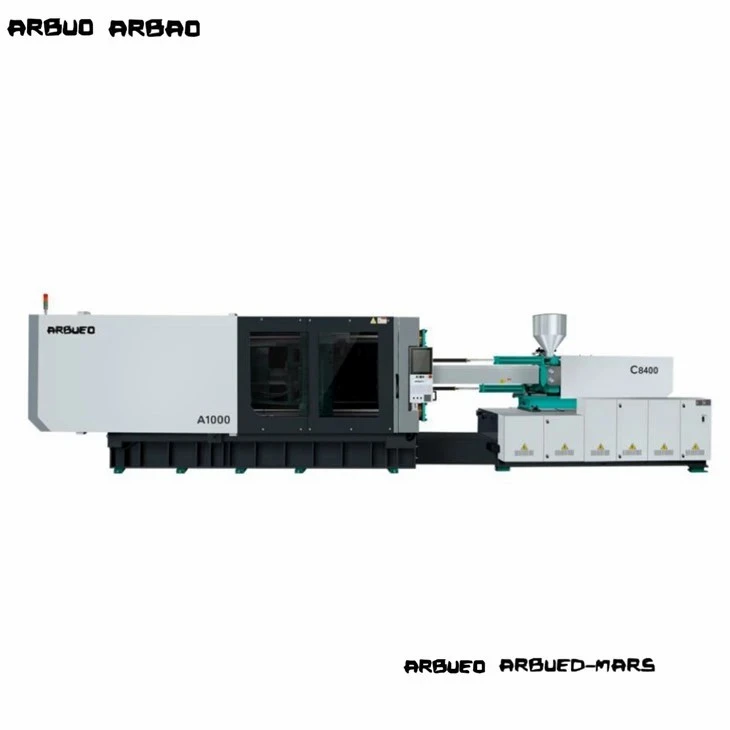
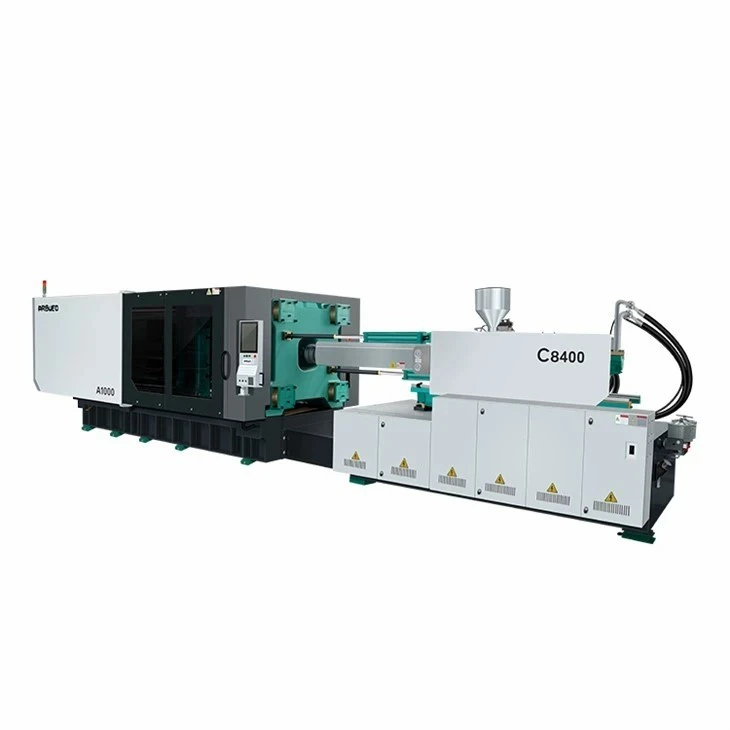
Large injection molding machines (clamping force >Otomotiv, paketleme, lojistik ve cihaz sektörlerinde toplu termoplastik bileşenleri=450 ton / 4.500 kN) işliyor. Ağır kalıpların çalıştırılması yapısal sağlamlık, hassas merdane paralelliği, istikrarlı merdane hareketi ve enerji-verimli hidrolik veya hibrit tahrik mimarileri gerektirir.
Bu kılavuz, ağır tonajlı makine platformlarımızdaki teknik yapılandırmaları, merdane boyutlarını, bağlantı-çubuğu aralığını ve atış kapasitelerini- sağlar. Takım üreticilerine, üretim mühendislerine ve satın alma direktörlerine kalıp boyutları, reçine akışı gereksinimleri ve çevrim süresi hedeflerinin makine spesifikasyonlarıyla eşleştirilmesi konusunda yardımcı olur.


Büyük Enjeksiyon Makinesi Genel Bakış
Ağır-tonajlı enjeksiyonlu kalıplama sistemleri ya iki-levha hidrolik/servo-elektrikli hibrit yapıyı ya da optimize edilmiş beş-noktalı çift{-geçmeli mekanik sıkıştırma mekanizmalarını kullanır.
Kenetleme Mimarisi
İki-Plaka Sistemi: Yüksek-hızlı merdane hareketi için doğrudan hidrolik çapraz silindirleri, dört bağlantı çubuğu kilitleme somunu ve-kısa stroklu hidrolik tonaj silindirleriyle birlikte kullanır. Bu tasarım, mafsallı bağlantı aşınmasını ortadan kaldırır, üç merdane kurulumuna kıyasla makinenin kapladığı alanı %20 ila %30 oranında azaltır ve otomatik parça çıkarma için arkadan engelsiz erişim sağlar.
Beş-Noktalı Geçiş Sistemi: Servo-hidrolik birimler tarafından çalıştırılan dengeli mekanik geçiş bağlantılarından yararlanın. Bu sistemler hızlı merdane hareketi, kalıba dokunmadan önce doğal kinetik yavaşlama ve soğutma aşamaları sırasında enerji-verimli kilitleme sağlar.
Enjeksiyon Mimarisi
Çift-silindirli dengeli enjeksiyon üniteleri, yüksek-basınçlı enjeksiyon (2.200 bar'a kadar) sırasında doğrusal kılavuzlardaki eğim torkunu ortadan kaldırır.
Nitrürlenmiş veya bimetalik vida ve kovan düzenekleri, cam-fiber takviyeli reçineleri (PP-GF30, PA66-GF30), yapısal alaşımları ve geri dönüştürülmüş polimerleri kullanır.
Servo-elektrikli veya değişken- deplasmanlı hidrolik pompa sistemleri, hassas kapalı-döngü hızı ve basınç kontrolü sağlayarak enjeksiyon tekrarlanabilirliğini +/- 0.1% dahilinde korur.
Makine Yelpazesi
Büyük-tonajlı ekipmanlarımız, sıkma kuvveti, tahrik sistemi ve hedef uygulamalara dayalı olarak dört farklı yapısal gruba ayrılmıştır:
|
Seri |
Sıkıştırma Kuvveti Aralığı |
Kelepçe Sistemi |
Sürücü Tipi |
Birincil Teknik Odak |
|
HT-T Serisi |
450T - 1,000T |
5 Noktalı Geçiş |
Servo-Hidrolik |
Genel büyük parçalar, derin-çekme kapları, endüstriyel kasalar. |
|
HD{0}}TP Serisi |
600T - 3,200T |
İki-Serdane |
Servo-Hidrolik / Hibrit |
Otomotiv tamponları, gösterge panelleri, büyük palet kutuları, dar ayak izi kurulumları. |
|
HS-PET Serisi |
450T - 800T |
Ağır-Görev Geçişi |
Yüksek-Akışlı Servo |
PET preform üretimi (128 boşluğa kadar), özel yüksek-torklu plastikleştirme üniteleri. |
|
HE-Elektrik Serisi |
450T - 900T |
Servo-Elektrikli |
Tam Elektrikli / Hibrit |
Temiz oda tıbbi ambalajları, optik ışık kılavuzları, ultra-hassas-duvarlı otomotiv parçaları. |
Ürün Listesi
HD-600TP İki Plakalı Enjeksiyon Makinesi
Sıkıştırma Kuvveti: 6.000 kN (600 Ton)
Bağ-Çubuğu Açıklığı (Y x D): 920 x 850 mm
Maks. Atış Ağırlığı (PS): 2.850 g
Vida Çapı: 80/90/100 mm
Temel Özellik: Doğrudan-kilitli bağlantı-çubuğu mekanizmasıyla kompakt ayak izi tasarımı; çekirdek-çekme dizileri için orantılı kapalı-döngü kontrolünü içerir.
HT-800T Beş Noktalı Geçiş Makinesi
Sıkma Kuvveti: 8.000 kN (800 Ton)
Bağ-Çubuğu Açıklığı (Y x D): 1.060 x 980 mm
Maks. Atış Ağırlığı (PS): 4.320 g
Vida Çapı: 95/105/115 mm
Temel Özellik: Yüksek tonaj altında merdane sapmasını en aza indirmek için Sonlu Elemanlar Analizi (FEA) yoluyla tasarlanmış yüksek-sertlikteki kutu-tipi merdaneler.
HD-1200TP İki Merdaneli Makine
Sıkıştırma Kuvveti: 12.000 kN (1.200 Ton)
Bağ-Çubuğu Açıklığı (Y x D): 1.320 x 1.200 mm
Maks. Atış Ağırlığı (PS): 7.800 g
Vida Çapı: 115/125/135 mm
Temel Özellik: Büyük otomotiv takımlarının basitleştirilmiş yan yüklemesi için-otomatik bağlantı çubuğunun geri çekilmesi (operatör-olmayan üst kısım).
HD-1800TP Otomotiv-Sınıf İki Merdaneli Makine
Sıkıştırma Kuvveti: 18.000 kN (1.800 Ton)
Bağ-Çubuğu Açıklığı (Y x D): 1.600 x 1.450 mm
Maks. Atış Ağırlığı (PS): 14.200 g
Vida Çapı: 140/155/170 mm
Temel Özellik: Senkronize sıralı valf kapısı kontrolüyle (16'ya kadar pnömatik/hidrolik bölge) çok-kademeli enjeksiyon profili oluşturma.
HD-2500TP Ağır Sanayi Makinası
Sıkıştırma Kuvveti: 25.000 kN (2.500 Ton)
Bağ-Çubuğu Açıklığı (Y x D): 1.900 x 1.700 mm
Maks. Atış Ağırlığı (PS): 22.500 g
Vida Çapı: 165/180/200 mm
Temel Özellik: Elektrikli vidalı tahrik seçeneğine sahip çift plastikleştirme silindiri; lojistik atık kapları ve paletleri için sürekli olarak yüksek-hacimli polimer eritme kapasitesine sahiptir.
HD-3200TP Ultra Büyük Yapısal Makine
Sıkıştırma Kuvveti: 32.000 kN (3.200 Ton)
Bağ-Çubuğu Açıklığı (Y x D): 2.200 x 1.950 mm
Maks. Atış Ağırlığı (PS): 35.000 g
Vida Çapı: 190/210/230 mm
Temel Özellik: Aktif merdane eğim telafisine sahip güçlendirilmiş merdane yapısı, çok-boşluklu otomotiv dış kalıpları ve sivil hizmet odaları için tasarlanmıştır.
Temel Teknik Özellikler
Kenetleme Yapısı Rijitliği ve Sonlu Elemanlar Analizi (FEA)
Maksimum tonaj altında plakanın deformasyonu kalıp parlamasına, bölme hattının aşınmasına ve-düzensiz duvar kalınlığına neden olur.
Merdaneler, kenetleme kuvvetini tüm kalıp montaj yüzeyi boyunca eşit bir şekilde dağıtmak için FEA aracılığıyla tasarlanan kutu{0}}çerçeve takviyesine sahiptir.
Plaka paralelliği içeride kalıyor<= 0.08 mm/m under 100% clamping loads.
Krom-kaplanmış 42CrMo yüksek-gerilmeli çelik bağ-çubukları, döngüsel yük gerilimleri altında yorulma çatlamasını önlemek için indüksiyonla sertleştirmeye ve ultrasonik-tahribatsız testlere (NDT) tabi tutulur.
Servo-Hidrolik Tahrik Mimarisi
Dahili dişli pompalarla birleştirilmiş sabit mıknatıslı senkron servo motorlar tarafından tahrik edilir.
Dinamik basınç ve hız ayarı için tepki süresi:<= 30 ms.
Tutma ve soğutma aşamaları sırasında motor hızı sıfıra yakın bir değere düştüğünden, geleneksel değişken-deplasmanlı pompa makinelerine kıyasla enerji tüketimi %30 ila %55 oranında azalır.
Plastikleştirme Sistemi ve Aşınma Direnci
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Bimetalik Seçenek (Aşındırıcı/Aşındırıcı Reçineler): %30'a kadar cam elyaf yüklemesi için tungsten karbür sprey-kaynaklı vida kanat kaplaması (sertlik 60 - 65 HRC) ile eşleştirilen namlu içindeki nikel-bazlı alaşım astar.
Dağıtıcı ve dağıtıcı karıştırma elemanlarına sahip bariyer vida geometrisi, +/- 1.5 derece C dahilinde eriyik termal homojenliğini sağlar.
Hassas Hidrolik Kontrol ve Otomasyon Arayüzü
Oransal valfler kalıp açma/kapama yavaşlamasını, maça çekmelerini ve çıkarma sıralarını kontrol eder.
EtherCAT/CANbus endüstriyel iletişim ağları doğrudan doğrusal dönüştürücülerle arayüz oluşturur (konum çözünürlüğü 0,01 mm).
Standart Euromap 63 / Euromap 73 arayüzleri, üstten girişli robotlar, yandan girişli yolluk toplayıcılar, manyetik kalıp bağlama sistemleri ve sıralı sıcak yolluk kontrolörleri ile tak-ve-çalıştır entegrasyonuna izin verir.
Sıkma Kuvveti, Kalıp Boyutu ve Atış Kapasitesi
Bir kalıbın doğru makineyle eşleştirilmesi, öngörülen alanı, kalıp yüksekliğini, bağlantı çubukları arasındaki boşluğu-ve reçine yoğunluğunu değerlendirmeyi gerektirir.
Sıkma Kuvveti (kN)=[ Parça ve Yolluk Sisteminin Tahmini Alanı (cm2) x Ortalama Boşluk Basıncı (bar) ] / 100
Yüksek viskoziteli polimerler (örn. PC, PMMA, PA-GF): 400 - 700 bar ortalama boşluk basıncı gerektirir.
Düşük viskoziteli polimerler (örneğin PP, PE, PS): 250 - 450 bar ortalama boşluk basıncı gerektirir.
Bağ-Çubukları Arasındaki Açıklık (Y x D): Makine üstten bağ-çıkarma özelliklerine sahip olmadığı sürece, bağ-çubukları arasındaki yatay ve dikey mesafeler kalıbın dış plaka boyutlarını aşmalıdır.
Kalıp Yükseklik Aralığı (Min/Maks): Kalıbın toplam istif yüksekliği kesinlikle makinenin gün ışığı kapasitesi dahilinde olmalıdır:
Maksimum Gün Işığı=Maksimum Kalıp Yüksekliği + Sıkma Stroku
İtici Hareketi ve Kuvveti: Hidrolik itici pimlerinin kalıp çıkarıcı plakalarla hizalandığından ve derin-çekilmiş parçaları temizlemek için yeterli kuvvet sağladığından emin olun.
Termal stabiliteyi korumak ve polimer bozulmasını önlemek için:
Minimum Atış Kütlesi: Toplam teorik atış kapasitesinin %20'sini geçmelidir.
Maksimum Atış Kütlesi: Toplam teorik atış kapasitesinin %80'ini aşmamalıdır (PS eşdeğer yoğunluk rho=1.05 g/cm3 cinsinden hesaplanmıştır).
Reçine Yoğunluğu Ayar Faktörü:
Gerçek Atış Kapasitesi (Reçine)=PS Atış Kapasitesi x ( Hedef Reçinenin Erime Yoğunluğu / PS'nin Erime Yoğunluğu )
Teknik Özellikler
|
Parametre |
Birim |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Sıkma Kuvveti |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Açılış Vuruşu |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Bağlantı-Çubukları Arasındaki Mesafe (Y x D) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Maks. Gün ışığı |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Maks. Kalıp Yüksekliği |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Vida Çapı (B-Seçenek) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D Oranı (B-Seçenek) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Enjeksiyon Hacmi |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Atış Ağırlığı (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Enjeksiyon Basıncı (B-Vida) |
çubuk |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Maks. Vida Hızı |
devir/dakika |
160 |
140 |
120 |
105 |
90 |
75 |
|
İtici Kuvvet |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
İtici Stroku |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Yağ Tankı Kapasitesi |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Nasıl Seçilir
Ağır-tonajlı enjeksiyon ekipmanının seçilmesi, mekanik, termal ve tesis altyapı gereksinimlerinin değerlendirilmesini gerektirir. Bu mühendislik doğrulama sırasını izleyin:
Minimum Tonaj Gereksinimlerini Hesaplayın:
Tahmini toplam yüzey alanını (soğuk yolluklar dahil) tahmin edin ve malzemeye-özel tepe boşluk basıncıyla çarpın.
Fiziksel Alet Boyutlarını Kontrol Edin:
Dış kalıp boyutlarının bağlantı çubuğu açıklığından-geçtiğini doğrulayın. Yığın yüksekliğinin Min./Maks. merdane kapalı-yükseklik sınırları arasında olduğundan emin olun.
Reçine ve Plastikleştirme Taleplerini Değerlendirin:
Aşındırıcı katkı maddelerine (GF/Talk) göre standart veya bimetalik vidayı seçin. Polimer zincirinin kesilmesi olmadan uygun eriyik homojenliğini sağlamak için L/D oranı ve tork gereksinimlerini eşleştirin.
Denetim Fabrikası Hizmetleri ve Zemin Yetenekleri:
Pik motor ve ısıtma yükleri için transformatör güç kapasitesini doğrulayın. Tavan vincinin kaldırma kapasitesini maksimum kalıp/makine bileşeni ağırlığına göre değerlendirin ve ağır statik yükleri desteklemek için zemin döşemesi kalınlığını inceleyin.
Temel-Çekme ve Otomasyon Arayüzlerini Tanımlayın:
Robotik otomasyon için gerekli hidrolik çekirdek-çekme devrelerini belirleyin ve Euromap arayüz protokollerini (Euromap 63, 73 veya 84) seçin.
Uygulamalar
Otomotiv Sektörü
Parçalar: Ön ve arka tamponlar, kapı kaplama modülleri, gösterge panelleri, tekerlek davlumbazları.
Reçineler: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Teknik Gereksinim: Geniş ayırma hatlarında parlamayı önlemek için düşük kelepçe sapması, kaynak-hat kontrolü için sıralı valf kapısı entegrasyonu, mikrohücreli köpük kalıplama için çekirdek-geri işlevi (Mucell işlemi).
Endüstriyel Paketleme ve Lojistik
Parçalar:-Ağır hizmet iade edilebilir nakliye kasaları, tarım kutuları, 1.000 litrelik katlanabilir konteynerler, plastik paletler.
Reçineler: Yüksek-Yoğunluklu Polietilen (HDPE), Polipropilen Darbeli Kopolimerler (PP-C).
Teknik Gereksinim: Sürekli hızlı{0}}döngü işlemi için yüksek plastikleştirme kapasitesi (kg/saat); karmaşık slayt çekirdekleri için çok-aşamalı çekirdek-çekme dizileri.
Tüketici Aletleri ve Çevre Hizmetleri
Parçalar: Çamaşır makinesi dış tekneleri, klima ana çerçeveleri, 120L/240L belediye çöp kutuları, kablo erişim odaları.
Reçineler: HDPE, PP, Yapısal ABS.
Teknik Gereksinim: Termal deformasyon olmadan uzun soğutma döngülerine dayanacak yapısal sağlamlık; çok-noktalı hidrolik fırlatma sistemleri.
İmalat, Kurulum ve Devreye Alma
Tesis Hassas Üretimi
Ağır yapılar, işleme öncesinde dijital ısıl-fırınlarında gerilim giderme-tavasına tabi tutulur.
Merdane yüzeyleri ve bağlantı çubuğu delikleri-geometrik toleransları korumak için büyük CNC zemin-tipi delik işleme tezgahlarında tek bir kurulumda işlenir.
Kalite Kontrol ve Fabrika Kabul Testleri (FAT)
Her makine, gönderilmeden önce maksimum çalışma hızında 24-saatlik bir kuru çalışma test döngüsüne tabi tutulur.
Lazer interferometreler merdane hizalamasını ve hareket tekrarlanabilirliğini doğrular. Hidrolik hatlar, sızıntıları önlemek için çalışma basıncının 1,5 katı basınçla-basınç testine tabi tutulur.
Lojistik, Kurulum ve Saha Kabul Testi (SAT)
Lojistik: Modüler alt-montajlar (sıkıştırma ünitesi, enjeksiyon ünitesi, hidrolik güç ünitesi) olarak düz-rafta ve üstü açık-konteynerlerde gönderilir.
Kurulum: Güçlendirilmiş endüstriyel beton zeminlerde ağır-işe uygun kama montaj parçaları kullanılarak hassas tesviye (minimum beton kalınlığı: 250 - 300 mm).
Hizmete Alma:-Yerinde doğrulama, hidrolik yağın temizlenmesini (ISO 4406 standardı 16/14/11), ısıtma bölgelerinin kalibrasyonunu, bağlantı çubuğu kilitlerinin hizalanmasını ve müşteri kalıp araçları ve otomasyonuyla tam entegrasyon testini içerir.
Özelleştirme ve OEM
Büyük makinelerimizi özel üretim hücrelerine entegre etmek için özel olarak tasarlanmış mekanik, hidrolik ve yazılım modifikasyonları sunuyoruz:
Uzatılmış Gün Işığı ve Artırılmış Kalıp Yüksekliği:Derin çekme kalıplama uygulamaları (ör. çöp kutuları, derin tanklar) için merdane uzantıları ve-uzun bağlantı çubukları-.
Bağ-Çubuğu Çekme Sistemleri:Üst veya yan konumlardaki hidrolik bağlantı çubuğu çıkarma-, tavan vinci açıklığının kısıtlı olduğu durumlarda yatay kalıp yüklemeye olanak tanır.
Özel Plastikleştirme Üniteleri:
%50'ye kadar cam elyafı veya mineral dolgu yüklemesini taşımak için yüksek-aşınan bimetalik variller.
PVC ve aleve dayanıklı-polimerlerin işlenmesi için korozyona-dirençli vidalar (İnkonel veya krom-kaplamalı çelik).
Higroskopik reçinelerin ön-kurutma olmadan işlenmesi için havalandırmalı variller.
Çoklu-Malzeme / Ortak-Enjeksiyon Yükseltmeleri:Çoklu- atışlı kalıplama için entegre döner tabla kontrolüne sahip modüler ikincil enjeksiyon üniteleri (bindirme, L-şekli veya dikey düzen).
İlgili Makineler
Özel işleme gereksinimlerini desteklemek için tamamlayıcı makine platformları sunuyoruz:
Tüm-Elektrikli Enjeksiyon Makineleri (100T - 450T):
Sıfır yağ kirliliği riskiyle tıbbi ve optik bileşenler için tasarlanmış ultra-hassas, temiz odaya-hazır sistemler.
Çok-Renkli / Çok-Bileşenli Makineler (150T - 1,600T):
Çok malzemeli otomotiv aydınlatması ve-yumuşak kavramalı contalar için entegre döner tablalar veya indeks plakaları.
PET Preform Sistemleri (250T - 800T):
Yüksek-torklu plastikleştirme üniteleri, soğutulmuş merdane teknolojisi ve özel-sonrası soğutma otomasyonu ile donatılmış-amaca yönelik oluşturulmuş yüksek-hızlı platformlar.
Yardımcı Ekipman ve Otomasyon:
Yüksek hacimli reçine üretimi için kalibre edilmiş servo robotlar, merkezi malzeme taşıma sistemleri, gravimetrik karıştırıcılar ve kalıp sıcaklığı kontrolörleri.
SSS
Çin'deki profesyonel büyük enjeksiyon kalıplama makineleri üreticileri ve tedarikçileriyiz, yüksek kalitede özelleştirilmiş hizmet sağlama konusunda uzmanlaşmışız. Fabrikamızdan satılık toptan büyük enjeksiyon kalıplama makinelerine sizi sıcak bir şekilde davet ediyoruz. Fiyat danışmanlığı için bizimle iletişime geçin.