


Servo Enjeksiyon Makineleri
↵
Servo Enjeksiyon Makineleri Üreticisi
Orta{0}}ila-yüksek-hacimli üretim için hidrolik enjeksiyon kalıplama ekipmanının seçilmesi, enerji maliyetlerinin, hassasiyetin, döngü sürelerinin ve makine ömrünün dengelenmesini gerektirir. Modern servo-hidrolik teknolojisi, geleneksel sabit- deplasmanlı pompa sistemlerinin termal ve elektriksel verimsizliklerini ortadan kaldırırken, mühendislik reçineleri için gereken kelepçe stabilitesini ve yüksek torku sağlar.
Bu teknik kılavuz, endüstriyel ölçeklendirme veya tesis modernizasyonu için servo enjeksiyonlu kalıplama makinelerini değerlendiren mühendislik ekipleri, satın alma yöneticileri ve tesis operasyon direktörleri için performans özelliklerini, hidrolik konfigürasyonları, boyutlandırma formüllerini ve mekanik seçenekleri özetlemektedir.


Servo Enjeksiyon Makinesi Genel Bakış
Bir servo enjeksiyonlu kalıplama makinesi, değişken-deplasmanlı veya sabit-dişli dahili pompaları tahrik etmek için dinamik bir kapalı-döngü servo motor sistemi kullanır. Asenkron motorların proses aşamasına bakılmaksızın sürekli olarak nominal devirde çalıştığı geleneksel hidrolik makinelerin aksine, servo-tahrikli bir sistem, gerçek zamanlı basınç ve akış taleplerine dayalı olarak motor hızını ve torku anında- modüle eder.
Soğutma, kalıbın duraklatılması veya robotik çıkarma gibi-eylem dışı aşamalarda-servo motor,-sıfıra yakın RPM'ye düşer. Bu operasyonel değişim üç temel fayda sağlıyor:
Enerji Tasarrufu:Standart sabit-yer değiştirme sistemleriyle karşılaştırıldığında hidrolik elektrik tüketimini %30 ila %70 oranında azaltır.
Termal Yönetim:Hidrolik sıvının sürtünmeli ısınmasını en aza indirerek yağ soğutucusu su ihtiyacını azaltır ve yağ ömrünü uzatır.
Tekrarlanabilirlik:Kapalı-döngü enjeksiyon basıncı ve konum kontrolü için yanıt sürelerini 50 ms'nin altında tutarak atış-atış-ağırlığındaki değişimin daha düşük olmasını sağlar.
Makine Konfigürasyonları
ENJEKSİYON ÜNİTESİ:
Servo Motor ve Sürücü
Nitrürlenmiş Vida ve Namlu
Lineer Kılavuz Raylı Taşıyıcı
KELEPÇE ÜNİTESİ:
Kinematiği-Çift Değiştir
Dökme Çelik Merdane (FEA Optimize Edilmiş)
Otomatik Hidrolik Kalıp-Yükseklik Ayarı
SERVO-HİDROLİK GÜÇ ÜNİTESİ:
Kalıcı Mıknatıslı AC Servo Motor
İçten Dişli Pompa
Yüksek-Yanıtlı Denetleyici
Beş-Noktalı Çift-Geçiş Sistemi: Düşük basınçta hızlı merdane hareketi ve son kapanışta yüksek mekanik kilitleme kuvveti sunarak mekanik avantajı optimize eder.
FEA-Optimize Edilmiş Sünek Demir Plakalar: Kalıp yüzeyi boyunca eşit sıkıştırma basıncı dağılımını sağlamak için düşük-sapmalı yapısal kaburgalarla tasarlanmış küresel grafit demir plakalar.
Otomatik Yağlama Sistemi: Bağlantı çubuğu burçlarına ve mafsallı pimlere ölçülü yağlayıcı sağlayan merkezi hacimsel gres dağıtımı, pim aşınmasını ve parçacık kirlenmesini azaltır.
Hidrolik Kalıp-Yükseklik Ayarı: Hızlı kalıp ayarı değişiklikleri için dijital kodlayıcı izlemeyle dişli-tahrikli merdane yükseklik ayarı.
İkiz-Silindirli Dengeli Taşıyıcı: Çift hidrolik çalıştırma silindiri, nozulun yanlış hizalanmasını ve eğilmesini önlemek için enjeksiyon sırasında vida taşıyıcıya dengeli, eksenel kuvvetler uygular.
Bimetalik / Nitrürlenmiş Vida ve Namlu: Cam-dolgulu mühendislik reçineleri için tungsten-karbür bimetalik astar seçeneklerine sahip standart SACM 645 nitrürlenmiş çelik namlu.
Doğrusal Kılavuz Ray Hareketi: Enjeksiyon taşıyıcısındaki düşük-sürtünmeli doğrusal hareket kılavuz rayları, mikro-dozajlama ve yüksek- hızlı enjeksiyon hareketi sırasında mekanik çubuk-kaymasını azaltır.
Ürün Listesi
Modeli: A100 Kompakt
Sıkıştırma Kuvveti: 1.000 kN
Bağ-Çubuğu Açıklığı (Y x D): 360 x 360 mm
Enjeksiyon Kapasitesi (PS): 145 g
Maksimum Sistem Basıncı: 17,5 MPa
Hedef Uygulama: Küçük hassas elektronikler, konektörler, alt-montajlar
Modeli: A170 Standart
Sıkıştırma Kuvveti: 1.700 kN
Bağ-Çubuğu Açıklığı (Y x D): 460 x 460 mm
Enjeksiyon Kapasitesi (PS): 280 g
Maksimum Sistem Basıncı: 17,5 MPa
Hedef Uygulama: Teknik bileşenler, tıbbi muhafazalar, kapaklar
Modeli: A230 Evrensel
Sıkıştırma Kuvveti: 2.300 kN
Bağ-Çubuğu Açıklığı (Y x D): 530 x 530 mm
Enjeksiyon Kapasitesi (PS): 450 gr
Maksimum Sistem Basıncı: 17,5 MPa
Hedef Uygulama: Ev aletleri parçaları, tüketim malları, kalıplama
Model: A290 Ağır-Görev
Sıkıştırma Kuvveti: 2.900 kN
Bağ-Çubuğu Açıklığı (Y x D): 620 x 620 mm
Enjeksiyon Kapasitesi (PS): 720 g
Maksimum Sistem Basıncı: 17,5 MPa
Hedef Uygulama: Otomotiv iç kaplaması, endüstriyel boru bağlantı parçaları
Model: A390 Yüksek-Hacimli
Sıkıştırma Kuvveti: 3.900 kN
Bağ-Çubuğu Açıklığı (Y x D): 710 x 710 mm
Enjeksiyon Kapasitesi (PS): 1.250 g
Maksimum Sistem Basıncı: 17,5 MPa
Hedef Uygulama: Derin-çekme kapları, büyük muhafazalar, otomotiv kapakları
Modeli: A550 Endüstriyel
Sıkıştırma Kuvveti: 5.500 kN
Bağ-Çubuğu Açıklığı (Y x D): 830 x 830 mm
Enjeksiyon Kapasitesi (PS): 2.100 g
Maksimum Sistem Basıncı: 17,5 MPa
Hedef Uygulama: Büyük yapısal paneller, kasalar, çok-boşluklu otomotiv bileşenleri
Temel Teknik Özellikler
Kapalı-Veri Yolu Kontrol Mimarisi:
Denetleyici{0}}-servo iletişimi-EtherCAT veya CANopen protokollerini kullanarak kontrol döngüsü yanıt döngülerini 1 ms'nin altında tutar.
Yüksek-Hassas Doğrusal Dönüştürücüler:
Konum geri bildirimi için kenetleme, enjeksiyon ve ejektör eksenlerine monte edilmiş 0,01 mm çözünürlüklü mutlak optik/dirençli konum kodlayıcılar.
PID Namlu Sıcaklık Bölgeleri:
PID otomatik ayarlama algoritmalarına sahip çok-bölgeli SSR (Katı Hal Röle) ısıtma kontrolü, namlu bölgesi toleranslarını +/- 1 derece C dahilinde tutar.
Düşük-Basınçlı Küf Koruması:
Değişken basınç ve hız ayarları kalıbın kapanmasını izler; hassas tork-algılama algoritmaları, dirençle karşılaşıldığında kalıbın anında tersine çevrilmesini tetikler.
Çekirdek Çekme ve Sökme Arayüzleri:
Hidrolik vida sökme motorları seçenekleriyle birlikte entegre programlanabilir hidrolik çekirdek çektirme dizileri (2 devreli standart).
Servo Hidrolik Sistem ve Enerji Yönetimi
DİNAMİK KONTROL DÖNGÜ SIRASI:
System Controller ->Servo Sürücüye Dijital Hız/Basınç Komutunu Gönderir
Servo Drive ->Kalıcı Mıknatıslı AC Servo Motoru Kontrol Eder
AC Servo Motor ->İçten Dişli Pompayı Tahrik Ediyor
Internal Gear Pump ->Hidrolik Aktüatörlerin Güçleri
Pressure Transducer ->Sistem Denetleyicisine Gerçek-Zamanlı Basınç/Akış Geri Bildirimi Gönderir
Sistem Mimarisi
Güç ünitesi, Sabit Mıknatıslı Senkron Motoru (PMSM) düşük-gürültülü dahili dişli pompayla eşleştirir. Sistem basıncı, doğrudan pompa çıkış manifolduna monte edilen dijital bir dönüştürücü aracılığıyla sürekli olarak izlenir.
Dinamik Kontrol Döngüsü
Makine kontrolörü, belirli makine fazı (örneğin tutma basıncı, plastikleştirme veya merdane hareketi) için gerekli akışı (Q) ve basıncı (P) hesaplar.
Sinyaller dijital bir fieldbus aracılığıyla servo sürücüye gönderilir.
Servo sürücü, akışı düzenlemek için motor hızını (n) ayarlar ve sistem basıncını düzenlemek için motor torkunu (tau) ayarlar.
Basınç geri besleme döngüsü frekansı 2 kHz'de çalışır, tutma basıncı veya bekleme seviyelerine soğuma sırasında motor devrini anında azaltarak tahliye vanaları üzerinde enerji israfını önler.
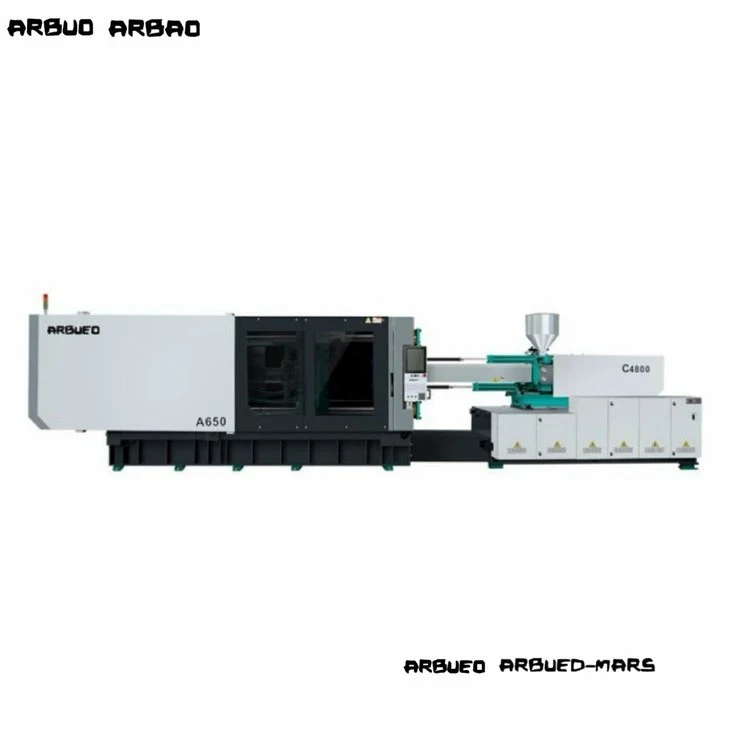
Servo ve Geleneksel Hidrolik
Geleneksel: AC Endüksiyon Motoru (Sabit Hız)
Servo Hidrolik: Sabit Mıknatıslı Servo Motor (Değişken Hız)
Etki: Makine boştayken güç tüketimini ortadan kaldırır.
Geleneksel: Başlangıç (%100)
Servo Hidrolik: %30 ila %70 Azaltma
Etki: Atış başına daha düşük işletme gideri.
Geleneksel: Yüksek (Tahliye valfi bypass'ı ısı üretir)
Servo Hidrolik: Düşük (Yalnızca istenen yağ hacmini sağlar)
Etkisi: Chiller yükünü azaltır ve yağın oksidasyonunu geciktirir.
Geleneksel: Başlangıç (%100)
Servo Hidrolik: %50 ila %70 Azaltma
Etki: Tesis kullanım gereksinimlerini azaltır.
Geleneksel: +/- 0.5% ila +/- 0.8%
Servo Hidrolik: +/- 0.1% ila +/- 0.3%
Etkisi: Dar-toleranslı mühendislik parçalarındaki hurda oranlarını azaltır.
Geleneksel: 100 ms ila 150 ms
Servo Hidrolik: 40 ms'nin altında
Etkisi: Daha hızlı döngü başlatma ve basınç adımı kontrolü.
Geleneksel: 75 dBA - 85 dBA
Servo Hidrolik: 70 dBA'nın altında
Etkisi: Mağazanın-çevresel güvenlik uyumluluğunu artırır.
Teknik Özellikler
Genel Mekanik Parametreler (Temsilci Platformu A290)
Sıkıştırma Ünitesi:
Sıkıştırma Kuvveti: 2.900 kN
Açılış Stroku: 580 mm
Bağlantı Çubukları Arası Mesafe (Y x D): 620 mm x 620 mm
Maks. Kalıp Yüksekliği: 650 mm
Min. Kalıp Yüksekliği: 220 mm
İtici Stroku: 160 mm
İtici Kuvvet: 77 kN
Enjeksiyon Ünitesi (Vida Boyutu B):
Vida Çapı: 55 mm
L/D Oranı: 20:1
Teorik Enjeksiyon Hacmi: 522 cm3
Atış Ağırlığı (PS): 475 g
Enjeksiyon Hızı: 210 cm3/sn
Maks. Enjeksiyon Basıncı: 178 MPa
Vida Hızı (Maks): 0 - 190 RPM
Tahrik / Hidrolik / Elektrik:
Sistem Basıncı: 17,5 MPa
Servo Motor Gücü: 37 kW
Isıtıcı Bant Kapasitesi: 16,5 kW
Yağ Tankı Kapasitesi: 380 L
Makine Boyutları (U x G x Y): 6,2 mx 1,6 mx 2,1 m
Kuru Makine Ağırlığı: 9,2 Metrik Ton
Nasıl Seçilir
Adım 1: Sıkıştırma Kuvvetinin Hesaplanması
Adım 2: Çekim Boyutu ve Hacim Doğrulaması
3. Adım: Boyutsal Uyum Kontrolü (Bağ-Çubuğu ve Gün Işığı)
Adım 4: Enjeksiyon Basıncı Analizi
Adım 5: Plastikleştirme Oranı Değerlendirmesi
Adım 6: Yardımcı ve Çekirdek Hidrolik Devrelerin Konfigürasyonu
Parçanın toplam öngörülen alanı artı yolluk sisteminin polimerin spesifik boşluk basıncıyla çarpımına dayalı olarak gerekli kelepçe tonajını belirleyin:
Sıkma Kuvveti (kN)=[Öngörülen Alan (cm2) x Boşluk Basıncı (bar) / 100] x Güvenlik Faktörü (1,1 ila 1,2)
Referans Boşluk Basınçları:
Poliolefin (PE/PP): 300 - 450 bar
Mühendislik Reçineleri (PC, ABS, PA): 500 ila 800 bar
İnce duvarlı-paketleme: 800 - 1100 bar
Parça kütlesini makinenin enjeksiyon kapasitesiyle eşleştirin. Gerekli atış hacminin (parça + kızak) namlunun maksimum atış kapasitesinin %30 ila %80'ini tükettiği bir vida boyutu seçin:
%20'den Az Namlu Kapasitesi: Isıtılmış namluda aşırı kalma süresi nedeniyle reçinenin bozulması riski vardır.
%80'den fazla Namlu Kapasitesi: Plastikleştirme tutarlılığını sınırlar ve atış-ile-atış arasındaki termal bütünlüğü azaltır.
Kalıp genişliğinin ve yüksekliğinin yatay ve dikey bağlantı-çubuğu açıklık mesafesine (Y x D) uygun olduğunu doğrulayın.
Minimum ve maksimum kalıp yüksekliği boyutlarının kalıp kalınlığına uygun olduğundan emin olun.
Minimum açılma vuruşunun, robotun kol sonu işleme (EOAT) çıkarma işlemi sırasında parçaları temizlemek için yeterli alan sağladığını doğrulayın.
İmalat ve Kalite Kontrol
Merdane İşleme Hassasiyeti:Plakalar, montaj yüzleri boyunca 0,05 mm dahilinde eş düzlemli toleransları sağlamak için 5 eksenli CNC yatay portal işleme merkezlerinde işlenir.
Stres Giderme ve Isıl İşlem:Makine çerçeveleri ve merdane dökümleri, sürekli nominal kenetleme yükleri altında yapısal deformasyonu önlemek için termal gerilim giderme-tavlamasına tabi tutulur.
Hidrolik Sistem Testi:Hidrolik bloklar ultrasonik temizliğe tabi tutulur; sistemler, conta bütünlüğünü ve sıfır dahili sızıntı bypassını doğrulamak için 1,25x maksimum çalışma basıncı altında test edilir.
Kuru Çalışma Hizalaması:Tamamlanan her makine, gönderilmeden önce hareketin termal izlerini, kolon gerinim dengesini ve gürültü sınırlarını denetleyen zorunlu 48-saatlik sürekli bir kuru-çalışma testine tabi tutulur.
Kalite Standardına Uygunluk:ISO 9001 kalite yönetim sistemleri kapsamında üretilmiştir; Mekanik koruma kilitleri, elektrik güvenliği (EN 60204-1) ve hidrolik güvenlik standartları açısından CE uyumluluğu doğrulanmıştır.

Otomotiv Bileşenleri
Hedef Parçalar: Kapı kaplamaları, HVAC panjurları, motor kapakları
Gereksinimler: Yüksek yapısal mukavemet, düşük çökme izleri, ortam termal aralıklarında boyutsal tutarlılık.
Reçineler: PP + 30% Cam Elyaf, ABS/PC alaşımları, PA66.
Temel Makine Özelliği: Karmaşık kalıp kaydırıcılar için çok-aşamalı enjeksiyon hızı profili ve maça çekme seçenekleri.
Elektrik ve Elektronik
Hedef Parçalar: Röle muhafazaları, terminal blokları, hassas çerçeveler
Gereksinimler: Dar toleranslar, ayırma hatlarında sıfır parlama, hassas pim çalıştırma.
Reçineler: PBT, LCP, Alev-Geciktirici ABS, Polikarbonat.
Temel Makine Özelliği: Mikro-yapıların aşırı-paketlenmesini önlemek için yüksek-tepkili-döngü enjeksiyon basıncı kontrolü.
Endüstriyel ve Yapı Ürünleri
Hedef Parçalar: Boru bağlantı parçaları, vanalar, kablo rakorları
Gereksinimler: Derin-çekme enjeksiyon yetenekleri, yüksek erime verimi, boşluk oluşumu olmadan kalın-duvarlı parça paketleme.
Reçineler: Sert PVC, HDPE, PPR.
Makinenin Temel Özelliği: Optimize edilmiş yüksek-aşınmalı bimetalik vida profilleriyle eşleştirilmiş yüksek-torklu hidrolik plastikleştirme motorları.
Özel Vida ve Namlu Montajları:
Yüksek{0}krom kaplamalı ve özel uç tasarımlı UPVC vidalar.
Floropolimer işleme için korozyona-dayanıklı tam-bimetalik variller.
Masterbatch dağıtımı için karıştırma kafası geometrileri (Maddock / karıştırma pimleri).
Hidrolik Değişiklikler:
İnce duvar uygulamaları için akümülatör-destekli yüksek-hızlı enjeksiyon sistemleri.
Eş zamanlı kelepçe hareketi ve plastikleştirme (paralel geri kazanım) için bağımsız ikili{0}pompa hidrolik ayarları.
Hızlı enjeksiyon hızı yanıtı için hidrolik akümülatörler.
Otomasyon ve Arayüz Seçenekleri:
EUROMAP 63 veya SPI robot otomasyon arayüzleri.
Robotik entegrasyon için EUROMAP 73 / ANSI B11.20 güvenlik arayüzü protokolleri.
Çalışırken{0}}çalışan denetleyicinin doğrudan makine HMI görüntü ekranına entegrasyonu.

İlgili Makineler
Yüksek-Hızlı Servo Enjeksiyonlu Kalıplama Makineleri: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) ve hızlı geçiş kinematiği.
İki-Plakalı Servo Enjeksiyon Makinesi:Büyük yapısal parçalar (800T ila 3500T) için tasarlanmış olup daha küçük bir ayak izi, daha uzun açılma stroku ve doğrudan hidrolik sıkıştırma sunar.
Çok-Malzemeli / İki-Renkli Makine:Çoklu enjeksiyon kalıplama için çift enjeksiyon üniteleri (L-şekli, Paralel veya Sırtıma kurulumlar) ve entegre döner tablalarla donatılmıştır-.
Dikey Servo Enjeksiyon Makineleri:Manuel veya otomatik eklemeli kalıplama işlemleri için optimize edilmiş dikey bağlama ve dikey enjeksiyon tasarımları.
SSS

Fiyat Teklifi İste
Kalıplama hattınız için doğru kelepçe tonajını, vida boyutunu veya yardımcı arayüzü seçerken yardıma mı ihtiyacınız var? Ayrıntılı bir teknik teklif, makine yerleşim çizimi ve fiyat teklifi almak için üretim özelliklerinizi aşağıya sağlayın.
Hedef Parça Boyutları (U x G x Y mm):
Plastik Reçine Tipi ve Sınıfı:
Parça Ağırlığı (g) ve Boşluk Sayısı:
Tahmini / Gerekli Çevrim Süresi (sn):
Tesis Gerilim Standardı (örn. 480V 3PH 60Hz / 400V 3PH 50Hz):
Teknik destek mühendisleri, sipariş vermeden önce kalıp düzeni doğrulaması ve kelepçe tonajı hesaplamaları yapmak için hazırdır.
Çin'deki profesyonel servo enjeksiyon kalıplama makineleri üreticileri ve tedarikçileriyiz, yüksek kalitede özelleştirilmiş hizmet sağlama konusunda uzmanlaşmışız. Fabrikamızdan satılık toptan servo enjeksiyon kalıplama makinelerine sizi sıcak bir şekilde davet ediyoruz. Fiyat danışmanlığı için bizimle iletişime geçin.