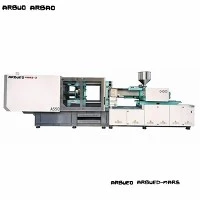
Yüksek-Hızlı Servo Enjeksiyon Makinesi
Bu hidrolik servo{0}tahrikli enjeksiyon kalıplama makinesi, sıkı boyut toleransları, düşük optik distorsiyon ve tekrarlanabilir parça ağırlığı kontrolü gerektiren Tier 1 ve Tier 2 otomotiv bileşeni üreticileri için tasarlanmıştır. 100 ila 2.000 metrik ton arasındaki sıkıştırma kuvvetleri dahilinde çalışan sistem, işlevsel kaporta altı elemanları, iç kaplama, dış aydınlatma lensleri ve yapısal bileşenler için teknik termoplastikleri (PA66-GF30, PBT, PC/ABS, PMMA, POM) işler.
Doğrudan-tahrikli servo-hidrolik güç ünitelerini, hareketli plaka üzerindeki doğrusal kılavuz rayları ve düşük-sürtünmeli plastikleştirme vidalarını entegre eden bu makine, +/-%0,15 dahilinde bir atış ağırlığı tekrarlanabilirlik toleransına ulaşır. Kapalı-döngü denetleyicisi, enjeksiyon basıncını ve vida konumunu 1 milisaniyelik örnekleme aralıklarında düzenleyerek çok boşluklu otomotiv kalıplarındaki parlama ve çökme izlerini ortadan kaldırır.
Temel Özellikler
Aşağıdaki özellikler, temsili tonaj sınıflarındaki standart operasyonel parametreleri yansıtmaktadır.
|
Parametre |
Birim |
250 Tonluk Sınıf |
500 Tonluk Sınıf |
1.000 Ton Sınıfı |
|
Sıkma Kuvveti |
kN |
2,500 |
5,000 |
10,000 |
|
Bağlantı-Çubuğu Mesafesi (Y x D) |
mm |
580 x 580 |
820 x 820 |
1,160 x 1,160 |
|
Maks. Gün ışığı |
mm |
1,080 |
1,480 |
2,050 |
|
Kalıp Kalınlığı (Min-Maks) |
mm |
200-600 |
300-800 |
450-1,100 |
|
Vida Çapı (B Vidası) |
mm |
50 |
70 |
95 |
|
Enjeksiyon Ağırlığı (PS) |
g |
440 |
1,220 |
3,150 |
|
Maks. Enjeksiyon Basıncı |
çubuk |
2,050 |
1,920 |
1,780 |
|
Maks. Enjeksiyon Hızı |
mm/sn |
160 |
140 |
120 |
|
İtici Stroku |
mm |
150 |
220 |
300 |
|
Hidrolik Sistem Basıncı |
MPa |
17.5 |
17.5 |
17.5 |
|
Pompa Motor Gücü |
kW |
30 |
52 |
90 |
Temel Özellikler
Beş-Noktalı Çift Geçişli Sıkma Mekanizması: Isı-işlem görmüş dökme demir bağlantılarda, kalıp alanı içindeki yağın kirlenmesini önlemek için kendinden-yağlanan grafit-emprenye edilmiş burçlar bulunur.
Düşük-Sürtünmeli Doğrusal Kılavuz Desteği: Hareketli merdaneler, bağlantı çubukları yerine hassas doğrusal kılavuz rayları üzerinde durur-, böylece yüksek kalıp ağırlıkları altında merdanenin eğilmesi azalır ve bağlantı çubuğu burçlarındaki aşınmayı ortadan kaldırır-.
Kapalı-Döngü Servo-Hidrolik Tahrik: Dahili dişli pompalarla eşleştirilmiş yüksek-tepkili servo motorlar, talebe göre yağ akışını düzenler ve sabit deplasmanlı pompalara kıyasla boşta kalan enerji tüketimini %40-60 oranında azaltır.
Çok-Kademeli Enjeksiyon ve Tutma Basınç Kontrol Cihazı: 10-aşamalı enjeksiyon hızı ve 10 aşamalı basınç tutma eğrileri, kalın duvarlı optik lenslerdeki geçit alanları çevresinde gerilim yoğunlaşmasını önler.
Bi-Metalik Namlu ve Vida Düzeneği: Aşındırıcı cam-fiber-takviyeli polimerler üzerinde sürekli plazma-transferli ark (PTA) uçuş kaynağı ile birleştirilmiş sinterlenmiş tungsten karbür namlu astarı.
Çoklu-Çekirdek Çekme Kontrolü: Entegre çift-bölgeli hidrolik çekirdek çekiciler, otomotiv konnektörleri ve HVAC muhafazaları için karmaşık kaydırma dizilerine olanak tanır.
Çalışma Prensibi / Makine Konfigürasyonu
Sıkıştırma ve Kalıp Kurulumu:Hareketli plaka lineer yataklar vasıtasıyla ilerler. Beş-noktalı mafsallı kilitler, doğrudan bağlantı çubuğu gerinim ölçerler yoluyla ölçülen tam kenetleme tonajını üretir.
Plastikleştirme:Bi-metalik vida, yüksek-torklu bir hidrolik motor tarafından tahrik edilerek döner. Dört ısıtma bölgesi boyunca uzanan sıcaklık sensörleri, erime sıcaklığını +/-1,0 derece C dahilinde düzenler.
Enjeksiyon Aşaması:Dijital bir doğrusal dönüştürücü enjeksiyon konumunu 0,01 mm çözünürlükte ölçer. Servo pompa, kalıp boşluğunu doldurmak için hidrolik basıncı 2.050 bar'a kadar ayarlar.
V/P Geçişi ve Paketleme/Bekletme:Sistem, kavite konumu, hidrolik basınç eşikleri veya harici dönüştürücü sinyallerine bağlı olarak hızdan basınç kontrolüne geçiş yapar.
Soğutma ve Fırlatma:Eriyik soğurken vida, malzemeyi bir sonraki döngü için plastikleştirmek üzere döner. Sıkıştırma ünitesi geri çekilir ve dinamik hidrolik iticiler bitmiş parçayı çıkarır.
Ürüne-Özel Teknik Avantajlar
Merdane Sapmasının Azaltılması
Geleneksel merdaneler tam sıkma basıncı altında eğilerek kalıbın merkezinde parlamaya ve kenarlarda dar duvar toleranslarına neden olur. Bu merdane tasarımı, kelepçeleme kuvvetini kalıp montaj yüzeyi boyunca eşit bir şekilde dağıtmak ve yük altında paralelliği 1.000 mm'lik bir açıklık boyunca 0,05 mm dahilinde tutmak için sonlu elemanlar analizi (FEA) optimizasyonunu kullanır.
Enjeksiyon Tepki Süresi
Durma anından maksimum akışa kadar servo-hidrolik tepki süresi 35 milisaniyeden az sürer. Hızlı hızlanma, kapı panelleri ve tampon braketleri gibi uzun akış-uzunluğundaki parçalarda soğuk tıkanıklıkları ve akış izlerini önler.
Plastikleştirme Ünitelerinde Sıcaklık Kararlılığı
PID sıcaklık kontrol modülleri, seramik ısıtma bantları boyunca katı{0}}hal rölelerini kullanır. Kapalı-döngü sıcaklık düzenlemesi, POM ve alev geciktirici ABS gibi ısıya- duyarlı polimerlerin termal bozunmasını önler-.
Tipik Uygulamalar
Aydınlatma Sistemleri: Far muhafazaları (PP-TD20), kalın-duvarlı LED ışık boruları (PMMA/PC), arka lamba çerçeveleri (ABS).
İç Döşeme: Gösterge paneli braketleri (PC/ABS), havalandırma panjurları (POM), torpido gözü düzenekleri (PP).
Üst-Alt-Bileşenler: Motor kapağı muhafazaları (PA66-GF30), fren hidroliği depoları (PP), emme manifoldu kabukları (PA6-GF30).
Elektrik ve Konnektörler: Çok-pimli otomotiv kablo konnektörleri (PBT-GF15), sigorta kutusu kapakları (PA6).
Malzeme Uyumluluğu
Aşağıdaki tablo, standart bi-metalik vida profilleri kullanan yaygın otomotiv reçineleri için plastikleştirme parametrelerini özetlemektedir:
|
Polimer Sınıfı |
Dolgu/Katkı Maddesi |
Namlu Sıcaklık Aralığı (derece C) |
Ön-Kurutma Özellikleri |
Vida Yapılandırması |
|
PA66 |
%30 Cam Elyaf |
270-295 |
80-90 derece C / 4 saat (Nem Alma) |
Yüksek-Aşınmış Çift-Metalik, Kareli Yüzük |
|
Bilgisayar / ABS |
Doldurulmamış / FR |
240-270 |
100-110 derece C / 3-4 saat |
Düşük-Kesme Karıştırma Vidası |
|
PMMA |
Optik Sınıf |
210-240 |
80-90 derece C / 4 saat |
Yüzey-Cilalı Şeffaf Vida |
|
PBT |
%15-30 Cam Elyaf |
240-265 |
120 derece C / 3 saat |
Aşınmaya Karşı-Tungsten Kaplamalı |
|
PP |
%20 Talk Dolgulu |
190-230 |
80 derece C / 2 saat |
Standart Poliolefin Profili |
Nasıl Seçilir / Yapılandırma Seçenekleri
Vida Çapı Seçimi
A Vida: Termal-hassas malzemeler veya küçük atış boyutları için daha küçük çap (%10-30 namlu kapasitesi).
B Vidası: Genel- amaçlı otomotiv reçineleri için standart L/D oranı (20:1 veya 22:1).
C Vidası: Maksimum atış kapasitesi (maksimum atış ağırlığının %70'inin üzerinde) gerektiren yüksek-hacimli parçalar için daha büyük çap.
Opsiyonel Paketler
Akümülatör-Yardımlı Yüksek-Hızlı Enjeksiyon Ünitesi: İnce duvarlı konektörler ve ışık kılavuzları için enjeksiyon hızlarını 400 mm/s'ye kadar artırır-.
Sıralı Hidrolik Çekirdek Çekme: Basınç ayar valfleri ile 2 ila 6 bağımsız çekirdek döngüsünden yükseltilebilir.
Glass-Fiber Wear Protection Package: Sintered Xaloy barrel lining and hardened flight coatings for resins containing >%30 cam veya mineral içeriği.
Sıcak Yolluk Arayüzü Genişletme: Doğrudan ana makine kabinine yerleştirilmiş, 8 ila 32 bölgeli entegre sıcak yolluk sıcaklık kontrolörleri.
Üretim ve Kalite Kontrol
Her makine, gönderilmeden önce yapılandırılmış test protokollerine tabi tutulur:
Yapısal Gerilme Giderimi: Dökme merdane çerçeveleri, CNC işlemeden önce iç gerilimi azaltmak için termal tavlamaya ve kumlama işlemine tabi tutulur.
Plaka Paralellik Testi: Lazer hizalama araçları, tam gün ışığı yolculuğu boyunca kuru-döngü sırasında merdane paralelliğini doğrular.
72-Saat Sürekli Kuru Çevrim Çalışması: Makine, hidrolik conta bütünlüğünü, yağ sıcaklığı dengesini ve sensör stabilitesini doğrulamak için 72 saat boyunca maksimum geçiş hızında çalışır.
Dinamik Enjeksiyon Hassasiyeti Testi: Bilye ağırlığı değişimi, Polipropilen ve ABS test kalıpları kullanılarak ardışık 100 kuru-enjeksiyon döngüsü boyunca ölçülür.
Güvenlik Uyumluluğu: CE işareti standartlarına (plastik ve kauçuk makineleri için EN 201 güvenlik düzenlemeleri) uygun olarak üretilmiştir ve operatör kapılarında çift elektrikli/hidrolik kilitleme özelliğine sahiptir.
Özelleştirme ve OEM Desteği
Otomasyon Entegrasyonu: EUROMAP 63 ve EUROMAP 73 robot arayüzleri, üstten-girişli veya yandan-girişli servo robotlarla tak-ve-çalıştır kurulumuna olanak tanır.
Özel Vida Geometrisi: Masterbatch dağıtımı ve geri dönüştürülmüş içerik harmanlaması için özel olarak tasarlanmış karıştırma kafası seçenekleri (Maddock karıştırma elemanları veya pin{0}}tipi karıştırıcılar).
Volt ve Frekans Adaptasyonu: Bölgesel standartlara göre üretilmiş elektrik dolapları (örneğin, Kuzey Amerika için 480V/60Hz; Avrupa için 400V/50Hz; istek üzerine UL/CSA-uyumlu kontrol panelleri).
Alıcıların Fiyat Teklifi İçin Neleri Sağlamaları Gerekir?
Doğru bir teknik teklif ve makine boyutlandırma analizi almak için aşağıdaki teknik ayrıntıları gönderin:
Parça Çizimleri:Kritik boyutlara ve et kalınlığı değerlerine sahip 2D/3D CAD dosyaları (STEP, IGES).
Malzeme Özellikleri:Reçine markası, derecesi ve dolgu maddelerinin yüzdesi (örneğin, Cam Elyaf, Mineral, Alev Geciktiriciler).
Kalıp Detayları:Kalıp boyutları (Uzunluk x Genişlik x Yükseklik), toplam ağırlık, boşluk sayısı ve sıcak yolluk gereksinimleri.
Hedef Döngü Süresi:Saat başına gerekli çıktı oranı veya parça başına hedef çevrim süresi.
Yardımcı Gereksinimler:Entegre çekirdek çekme birimlerine, valf kapısı kontrolörlerine veya robot arayüzlerine ihtiyaç var.
Özel Teklif için Teknik Verileri Gönderin
24 saat içinde ön sıkma kuvveti hesaplaması ve özel makine konfigürasyonu almak için CAD dosyalarınızı ve kalıp spesifikasyonlarınızı doğrudan mühendislik ekibimize gönderin.
SSS
S: Bu makine hangi düzeyde atış ağırlığı tutarlılığı sağlıyor?
C: Yüksek-çözünürlüklü doğrusal dönüştürücüler ve kapalı döngü hidrolik valf kontrolü kullanıldığında, atış ağırlığının tekrarlanabilirliği sabit ortam koşulları altında +/-%0,15 içinde kalır.
S: Bu makine %40 cam-elyaf-takviyeli Naylon gibi aşındırıcı malzemeleri çalıştırabilir mi?
C: Evet. İsteğe bağlı cam-fiber aşınma paketimizle yapılandırılan makineler, tamamen sinterlenmiş bi-metalik namluya ve PTA karbür-kaplamalı vidaya sahiptir ve yüksek-aşınma koşullarında çalışma ömrünü uzatır.
S: Robotik otomasyon için hangi arayüzler mevcut?
C: Makineler, robot sinyalleri için EUROMAP 67 standart arayüzlerini içerir. EUROMAP 73 ve özelleştirilmiş endüstriyel Ethernet arayüzleri (Profinet, EtherCAT) istek üzerine mevcuttur.
S: Sürekli çalışma sırasında hidrolik yağı sıcaklığı nasıl yönetilir?
C: Makinede, 7/24 üretim sırasında hidrolik yağ sıcaklığını 40-50 derece C arasında tutan, kapalı devre yağ sıcaklığı izlemeyle eşleştirilmiş bir kabuk-ve-boru veya hava-soğutmalı yağ ısı eşanjörü bulunur.
S: Uluslararası alıcılara ne tür garanti ve yedek parça desteği sağlanıyor?
C: Tüm standart makineler, 12-aylık komple sistem garantisi ve merdaneler ve bağlantı çubukları için 24 aylık yapısal garanti içerir. Kritik yedek parçalar (vanalar, ısıtıcılar, termokupllar, contalar) küresel ekspres lojistik yoluyla 48 saat içinde gönderilir.
Popüler Etiketler: otomotiv parçaları için yüksek hassasiyetli enjeksiyon kalıplama makinesi, Çin otomotiv parçaları için yüksek hassasiyetli enjeksiyon kalıplama makinesi üreticileri, tedarikçiler, fabrika