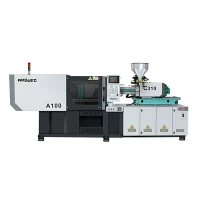
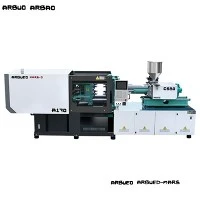
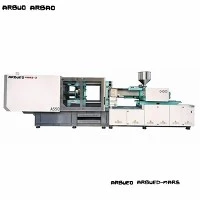
Yüksek-Hızlı Servo Enjeksiyon Makinesi
Yüksek-ince-ince duvarlı enjeksiyon kalıplama makineleri, 0,35 mm ile 0,80 mm arasında duvar kalınlığı gerektiren-ince duvarlı kaplar, ambalajlar, tek kullanımlık tıbbi malzemeler ve hassas elektronik muhafazalar için tasarlanmıştır. Standart enjeksiyonlu kalıplama ekipmanı, ultra-yüksek{-hızlı dolum döngülerine zorlandığında genellikle kısa çekimler, flaş ve termal bozulmayla mücadele eder. Bu seri, yüksek enjeksiyon hızı, hızlı hidrolik tepkisi ve yüksek şasi sertliği yoluyla bu sorunlara çözüm getirir.
Nitrojen-destekli akü hızlandırma, yüksek-hızlı enjeksiyon üniteleri ve sert kutu-tipi sıkıştırma plakaları kullanan bu platform, 500 mm/s'ye varan enjeksiyon hızlarına ve 1,8 saniyenin altında kuru çevrim sürelerine ulaşır. Servo-hidrolik sistem +/- 0.5 bar dahilinde basınç kontrolünü sürdürerek çok-boşluklu, sıcak yolluklu kalıplarda boşluğun tamamen doldurulmasını sağlarken parlamayı önler.
Temel Özellikler
200T Modeli
Sıkıştırma Kuvveti: 2.000 kN
Bağlantı Çubuğu Mesafesi (Y x D): 560 x 560 mm
Merdane Boyutu (Y x D): 810 x 810 mm
Maks. Kalıp Kalınlığı: 550 mm
Min. Kalıp Kalınlığı: 220 mm
İtici Stroku: 140 mm
Vida Çapı Seçenekleri: 32 mm / 36 mm / 40 mm
Enjeksiyon Hızı: 500 mm/s'ye kadar
Enjeksiyon Basıncı: 2,200 - 2,500 bar
L/D Oranı: 22:1 - 24:1
Sistem Basıncı: 17,5 MPa
300T Modeli
Sıkıştırma Kuvveti: 3.000 kN
Bağlantı Çubuğu Mesafesi (Y x D): 670 x 670 mm
Merdane Boyutu (Y x D): 960 x 960 mm
Maks. Kalıp Kalınlığı: 650 mm
Min. Kalıp Kalınlığı: 280 mm
İtici Stroku: 160 mm
Vida Çapı Seçenekleri: 40 mm / 45 mm / 50 mm
Enjeksiyon Hızı: 480 mm/s'ye kadar
Enjeksiyon Basıncı: 2,200 - 2,500 bar
L/D Oranı: 22:1 - 24:1
Sistem Basıncı: 17,5 MPa
400T Modeli
Sıkıştırma Kuvveti: 4.000 kN
Bağlantı Çubuğu Mesafesi (Y x D): 780 x 780 mm
Merdane Boyutu (Y x D): 1.120 x 1.120 mm
Maks. Kalıp Kalınlığı: 750 mm
Min. Kalıp Kalınlığı: 320 mm
İtici Stroku: 180 mm
Vida Çapı Seçenekleri: 50 mm / 55 mm / 60 mm
Enjeksiyon Hızı: 450 mm/s'ye kadar
Enjeksiyon Basıncı: 2,100 - 2,400 bar
L/D Oranı: 22:1 - 24:1
Sistem Basıncı: 17,5 MPa
500T Modeli
Sıkıştırma Kuvveti: 5.000 kN
Bağlantı Çubuğu Mesafesi (Y x D): 880 x 880 mm
Merdane Boyutu (Y x D): 1.260 x 1.260 mm
Maks. Kalıp Kalınlığı: 850 mm
Min. Kalıp Kalınlığı: 380 mm
İtici Stroku: 200 mm
Vida Çapı Seçenekleri: 60 mm / 65 mm / 70 mm
Enjeksiyon Hızı: 400 mm/s'ye kadar
Enjeksiyon Basıncı: 2,000 - 2,300 bar
L/D Oranı: 22:1 - 24:1
Sistem Basıncı: 17,5 MPa
Temel Özellikler
Yüksek-Hızlı Akümülatör Enjeksiyonu:Entegre hidrolik akümülatörler anında en yüksek akışı sağlar ve plastik katılaşma meydana gelmeden önce ince duvar yollarını doldurmak için 15 milisaniye içinde maksimum enjeksiyon hızına ulaşır-.
Kutu-Türü Sert Merdane Tasarımı:Sonlu Eleman Analizi (FEA) için optimize edilmiş merdaneler, tam tonaj altında merdane sapmasını en aza indirerek kalıp ömrünü uzatır ve tüm boşluklarda eşit duvar kalınlığını korur.
Kapalı-Döngü Servo Kontrolü:Optik doğrusal kodlayıcılarla birleştirilmiş yüksek-tepkili Rexroth/Moog servo valfleri, 1 kHz örnekleme hızlarında vida konumu ve sistem basıncı için gerçek-zamanlı geri bildirim sağlar.
Özel İnce{0}}Duvar Vidası ve Namlusu:Özel karıştırma başlıklarına sahip nitrürlenmiş veya bimetalik vidalar, yüksek erime akış indeksli (MFI) reçineleri, polimer zincirinde bozulma veya renk çizgileri olmadan işler.
Yüksek-Torklu Hidrolik/Elektrikli Tahrik:Yüksek-çıkışlı plastikleştirme motorları, kalıbın açılması sırasında eş zamanlı toparlanmaya olanak tanıyarak genel döngü sürelerini %15 ila %25 oranında kısaltır.
Senkronize Hava Jeti ve Fırlatma Sistemi:Merdane kontrol sistemine entegre edilmiş çok-devreli pnömatik valfler, sürekli otomatik çalışma sırasında parçaların hızlı çıkarılması için yüksek-hızlı hava üflemeyi destekler.
Çalışma Prensibi / Makine Konfigürasyonu
İnce duvarlı kalıplama, reçine eriyiğinin soğuk çelik boşluk duvarlarına karşı donmasından önce kalıp boşluklarının milisaniyeler içinde doldurulmasını gerektirir. Makine, enjeksiyon aşaması sırasında pompa akışı sınırlamalarını atlamak için nitrojen- yüklü bir hidrolik akümülatör kullanır. Sinyal etkinleştirildiğinde, yüksek-tepkili oransal valfler, akümülatör basıncını düşük-ataletli enjeksiyon silindirlerine boşaltarak vidayı 400 mm/s'yi aşan hızlarda ileri doğru iter.
Süreç Akışı:Hydraulic Power Unit -> Servo Pump + Accumulator -> High-Response Valve -> High-Speed Screw Unit ->Kalıp Boşluğu (0,4 mm) Geri Bildirim Döngüsü: Doğrusal Kodlayıcı, vida konumunu sürekli olarak izler ve verileri Kontrolöre gönderir.
Temel Bileşen Standartları:
Enjeksiyon Sistemi: Enjeksiyon kızağındaki doğrusal kılavuz raylar sürtünmeyi azaltır ve yüksek- hızlanma sırasında eksenel hizalamayı korur.
Kenetleme Ünitesi: Sertleştirilmiş çelik pimlere ve kendinden-yağlanan grafit-bronz burçlara sahip 5-noktalı çift mafsallı mekanik yapı.
Hidrolik: Rexroth / Moog oransal valfler, Gefran basınç transdüserleri ve Parker yüksek-basınç hortumlarıyla eşleştirilmiş elektro-hidrolik servo pompalar.
Kontrol Sistemi: Robot ve otomasyon entegrasyonu için OPC-UA ve Euromap 67/73 protokollerini destekleyen, 12-inç dokunmatik ekran arayüzüne sahip KEBA / Techmation endüstriyel kontrolörleri.
Ürüne-Özel Teknik Avantajlar
Dinamik Yük Altında Minimum Plaka Sapması:Standart merdaneler tam sıkıştırma kuvveti altında içe doğru bükülür ve dış boşluklar kısa-ateşlenirken merkezi boşlukların yanıp sönmesine neden olur. Kutu-tipi merdane tasarımı, kenetleme kuvvetini doğrudan kalıp sınırının arkasında yoğunlaştırır. 300T kelepçe yükleri altında, maksimum merdane deformasyonu 0,05 mm'nin altında kalarak hassas ince duvar ayırma hatlarını korur-.
Şut-ile-Atış Ağırlığı Tutarlılığı:Yüksek enjeksiyon hızı, geleneksel makinelerin tutma basıncını aşmasına neden olan dinamik atalet yaratır. 0,005 mm doğrusal kodlayıcı çözünürlüğüne sahip yüksek-frekanslı kapalı-döngü valfleri kullanıldığında, hız kontrolünden basınç kontrolüne geçiş noktası milisaniyeler içinde gerçekleşir. Atış-ile-atış ağırlığı arasındaki sapma +/%- 0.2% dahilinde tutulur.
Yüksek Verimde Homojenliği Eritin:Yüksek-MFI reçinelerin (MFI 60-100 PP gibi) yüksek vida hızlarında işlenmesi, kesme ısısına ve termal bozulmaya neden olabilir. Özel vida geometrisi, daha düşük erime sıcaklıklarında dağıtıcı ve dağıtıcı karışımı dengeler, tekdüze renk dağılımını korurken namluda kalan termal gerilimi azaltır.
Tipik Uygulamalar
Paketleme ve Yemek Hizmeti:IML (-Kalıp Etiketleme) yiyecek kapları (0,40 mm - 0.60 mm duvar kalınlığı), tek kullanımlık içecek kapları, süt kapları, kurcalama-belirgin kapaklar ve ince-duvarlı saklama kovaları.
Tıbbi ve Laboratuvar Tek Kullanımlıkları:Tek kullanımlık pipet uçları, PCR tüpleri, şırınga hazneleri, tıbbi numune kapları ve sıkı boşluktan-kaviteye-kadar tutarlılık gerektiren çoklu-kuyulu tahlil plakaları.
Elektronik ve Hassas Bileşenler:Hafif mobil cihaz iç çerçeveleri, yapısal braketler, optik ışık kılavuzu plakaları (LGP), ekran muhafazaları ve yüksek-yoğunluklu konnektör muhafazaları.
Malzeme Uyumluluğu
PP (Polipropilen)
Tipik MFI Aralığı: 35 - 110 g/10 dk.
Büzülme Oranı: %1,0 - 2.0%
İşleme Notları: Yüksek enjeksiyon hızı gerektirir; düşük erime viskozitesi; Tutma basıncı erken düşerse batma izleri oluşabilir.
PS / KALÇA
Tipik MFI Aralığı: 8 - 20 g/10 dk.
Büzülme Oranı: %0,4 - 0.7%
İşleme Notları: Fırlatma sırasında kırılgan çatlamayı önlemek için hassas basınç kontrolü gerektirir; bardaklar ve kapaklar için mükemmel berraklık.
PET
Tipik MFI Aralığı: 0.70 - 0.85 IV
Büzülme Oranı: %1,5 - 2.0%
İşleme Notları: 50 ppm'nin altına kadar nemden arındırılmış kurutma gerektirir; yüksek erime sıcaklığı,-salya önleyici ağızlık tasarımı gerektirir.
PC / ABS Karışımları
Tipik MFI Aralığı: 15 - 35 g/10 dk.
Büzülme Oranı: %0,5 - 0.7%
İşleme Notları: Yüksek enjeksiyon basıncı (2,000+ bar) ve sıkı namlu sıcaklığı bölgesi izlemesi gerektirir.
Nasıl Seçilir / Yapılandırma Seçenekleri
Doğru makine tonajı ve vida kombinasyonunun seçilmesi parçanın öngörülen alanına, duvar kalınlığına, akış uzunluğunun--kalınlık oranına (L/T) ve reçine viskozitesine bağlıdır.
Sıkıştırma Kuvveti Formülü:Gerekli Sıkma Kuvveti (Ton)=[Öngörülen Alan (cm2) x Boşluk Basıncı (bar) / 1000] x 1,1 (Güvenlik Faktörü)
Not: İnce duvar-uygulamaları için boşluk basıncı genellikle 600 bar ile 900 bar arasında değişir.
L/T Oranına Göre Boyutlandırma Yönergeleri:
150'nin altındaki L/T Oranı: Standart vida profillerine sahip standart servo-hidrolik modeller.
L/T Oranı 150 ila 250: Akümülatör-destekli enjeksiyon ünitesi gereklidir; tek-silindirli yüksek-hızlı yapılandırma önerilir.
250'nin üzerinde L/T Oranı: Yüksek-basınçlı akümülatör sistemi, bimetalik yüksek-kesme vidası ve senkronize elektrikli plastikleştirme gerekir.
İsteğe Bağlı Yapılandırmalar:
Paralel Hareket Kiti: Elektrikli vidalı tahrik, kalıbın açılıp kapanması sırasında plastikleşmeyi sağlar.
Entegre-Kalıp Etiketleme (IML) Arayüzü: Standartlaştırılmış Euromap 67 / Euromap 73 robot arayüzleri.
Hidrolik Çekirdek Çekme Valfleri: 4 devreli bağımsız çekirdek çekme sıralarına kadar genişletilebilir.
Yalıtımlı Namlu Kapakları: Isıtma bantlarından kaynaklanan termal radyasyon kaybını %30'a kadar azaltır.
Üretim ve Kalite Kontrol
Her makine, gönderilmeden önce yapılandırılmış montaj protokollerine ve standart testlere tabi tutulur:
Üretim Sırası:Frame Stress Relieving -> CNC Machining of Platens -> Assembly & Piping -> Laser Interferometer Alignment -> 48-hr Dry Run Test ->Fabrika Oturumu-Kapalı
Kalite Standartları ve Sertifikalar:
Güvenlik ve Sistem Uyumluluğu: ISO 9001 kalite yönetimi ve ISO 14001 çevre yönetim sistemleri kapsamında üretilmiştir. CE (plastik makineleri için EN 201:2009 güvenlik standartları) sertifikasına sahiptir.
Merdane Yüzey Frezeleme: 0,03 mm/m dahilinde yüzey paralelliğini sağlamak için yüksek-hassasiyetteki portal işleme merkezlerinde işlenir.
Bağlama Çubuğu Ultrasonik Muayenesi: Dahili mikro-çatlakları kontrol etmek için dövme 40CrMo alaşımlı çelik bağlantı çubuklarının %100 hacimsel ultrasonik testi.
Hidrolik Basınç Testi: Manifoldlar ve boru devreleri, iç veya dış sızıntının sıfır olduğundan emin olmak için 24 saat boyunca 1,5 kat çalışma basıncında test edilmiştir.
Lazer Hizalama: Merdane paralelliği ve bağlantı çubuğu eş eksenliliği, mafsallı kilitleme sekansları sırasında Renishaw lazer interferometreleri kullanılarak doğrulandı.
Sürekli Yük Testi: Her ünite, müşteri incelemesinden önce maksimum çalışma hızında 48-saatlik sürekli bir kuru çalışma döngüsü testine tabi tutulur.
Teslimat, Garanti ve Bileşen Kaynağı
Standart Teslimat Teslimat Süresi:Sipariş onayından ve kalıp doğrulamasından itibaren 30 ila 45 takvim günü.
Standart Garanti Kapsamı:Ana yapısal bileşenler (levhalar, bağlantı çubukları, çerçeve) için 18 ay garanti; Hidrolik, pnömatik ve elektrik kontrollerinde 12 ay kapsamlı garanti.
Ana Satıcı Listesi:Rexroth / Moog (Hidrolik Valfler), Gefran (Basınç Transdüserleri), Parker (Yüksek-Basınç Hortumları), KEBA / Techmation (PLC Kontrolörleri), Schneider / Siemens (Alçak-Gerilim Elektrikleri).
Özelleştirme ve OEM Desteği
Özel Vida Profilleri:Belirli masterbatch veya yeniden öğütme oranları için optimize edilmiş özel uçuş derinliği, eğim ve bariyer karıştırma bölgeleri.
Genişletilmiş Gün Işığı ve Strok:Büyük çok-kaviteli sıcak yolluk kalıplarına veya istif kalıplarına uyum sağlamak için özel bağlantı çubuğu aralığı ve merdane boyutları.
Özel Renk Şemaları ve Yazılım Kullanıcı Arayüzü:OEM marka entegrasyonu, özelleştirilmiş kullanıcı kontrol ekranları ve yerelleştirilmiş sistem dilleri (İngilizce, Almanca, İspanyolca, Fransızca).
Otomasyon Hücre Entegrasyonu:Yüksek-hızlı yandan giriş-robotları, IML otomasyonu, optik görsel denetim ve aşağı yöndeki konveyör sistemlerini içeren anahtar teslimi entegrasyon.
Alıcıların Fiyat Teklifi İçin Neleri Sağlamaları Gerekir?
Doğru bir teknik teklif, makine boyutlandırma teklifi ve çevrim süresi hesaplaması almak için lütfen aşağıdaki ayrıntıları sağlayın:
Parça Tasarım Dosyaları:Kesin duvar kalınlığı özelliklerini içeren 3D CAD dosyaları (.STEP, .IGS).
Malzeme Özellikleri:Polimer kalitesi, MFI derecesi, yoğunluk ve dolgu yüzdeleri (cam elyafı veya kalsiyum karbonat gibi).
Kalıp Detayları:Boşluk sayısı, kalıp dış boyutları (U x G x Y), toplam kalıp ağırlığı ve sıcak yolluk valf kapısı kontrol gereksinimleri.
Hedef Döngü Süresi:Saat başına gerekli parça çıkışı veya saniye cinsinden hedef çevrim süresi.
Aşağı Akış Otomasyonu:IML, robot alma{0}}ve-yerleştirme sistemleri veya hava jeti çıkarma devrelerine yönelik gereksinimler.
SSS
S: İnce-duvarlı enjeksiyon kalıplamanın standart enjeksiyon kalıplamadan farkı nedir?
C: İnce-duvar kalıplama, duvar kalınlığı 0,8 mm'nin altında olan parçaların doldurulmasını içerir. Bu, standart kalıplamaya kıyasla flaş ve kısa çekimleri önlemek için daha yüksek enjeksiyon hızları (300 mm/s'nin üzerinde), daha yüksek enjeksiyon basınçları (2.000 bar'ın üzerinde), daha hızlı kontrolör yanıt süreleri ve daha yüksek merdane sertliği gerektirir.
S: İnce duvar uygulamaları için neden hidrolik akümülatör gereklidir?{0}}
C: Standart hidrolik pompalar, vidayı gereken hızlarda (300 ila 500 mm/s) hareket ettirecek kadar hızlı sıvı sağlayamaz. Akümülatör, hidrolik enerjiyi basınç altında depolar ve anında serbest bırakarak, plastik eriyik donmadan önce ince duvar bölümlerini doldurmak için gereken en yüksek akışı sağlar.
S: İşlenen kilogram reçine başına ortalama enerji tüketimi nedir?
C: Değişken-deplasmanlı servo pompalar ve kinetik enerji geri kazanımı sayesinde, güç tüketimi malzeme ve döngü süresine bağlı olarak 0,28 kWh/kg ile 0,35 kWh/kg arasında değişmektedir. Bu, geleneksel sabit-deplasmanlı pompa sistemleriyle karşılaştırıldığında %30 ila %55 arasında bir enerji tasarrufunu temsil eder.
S: Bu makinelerin tipik hidrolik tepki süresi nedir?
C: Yüksek-tepkili kapalı-döngü servo valfler tarafından kontrol edilen sistem basıncı ve akışı, sinyalin yürütülmesinden sonraki 15 milisaniye içinde maksimum ayar noktası çıkışlarına ulaşır.
S: Bu makineler PLA gibi biyolojik olarak parçalanabilen malzemeleri işleyebilir mi?
C: Evet. Bununla birlikte, PLA düşük erime mukavemetine sahip olduğundan ve termal açıdan hassas olduğundan, PLA ince duvarlı kalıplamaya yönelik makine konfigürasyonları, reçine bozulmasını önlemek için hassas namlu sıcaklık kontrolü ve özel düşük-kesme vida profilleri gerektirir.
S: Yüksek-hızlı geçiş kapatma sırasında kalıp güvenliği nasıl gerçekleştirilir?
C: KEBA kontrolörü kalıbın konumunu ve kuvvetini sürekli olarak izler. Düşük-basınçlı kalıp koruma aşaması, 1 Nm'ye kadar olan direnci veya 0,1 mm kadar küçük engelleri algılar ve kalıbın zarar görmesini önlemek için kelepçe hareketini anında durdurur.
Popüler Etiketler: yüksek hassasiyetli ince duvar enjeksiyon kalıplama makinesi, Çin yüksek hassasiyetli ince duvar enjeksiyon kalıplama makinesi üreticileri, tedarikçiler, fabrika