


İmalat sektöründe şişe enjeksiyonlu kalıplama makineleri, yüksek kaliteli plastik şişelerin verimli bir şekilde üretilmesinde önemli bir rol oynamaktadır. Şişe enjeksiyonlu kalıplama makinelerinin lider tedarikçisi olarak, bu olağanüstü ekipmanların arkasındaki çalışma prensibini sizinle paylaşmaktan heyecan duyuyorum.
1. Şişe Enjeksiyon Makinelerine Genel Bakış
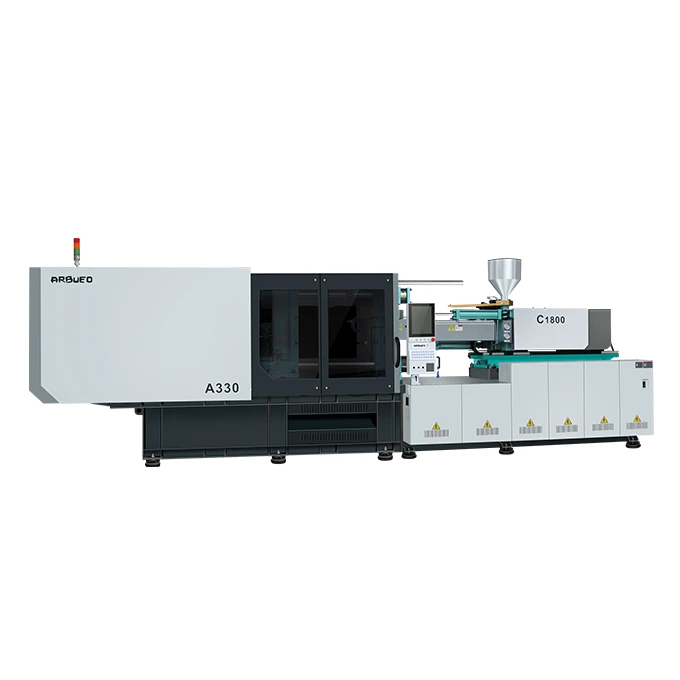
Şişe enjeksiyon makineleri, plastik hammaddelerin çeşitli tipte şişelere dönüştürülmesi için tasarlanmıştır. Plastik şişelere talebin yüksek olduğu içecek, ilaç ve kozmetik gibi endüstrilerde yaygın olarak kullanılmaktadırlar. Firmamız, aşağıdakiler de dahil olmak üzere çeşitli enjeksiyon kalıplama makineleri sunmaktadır:230 tonluk yatay hidrolik enjeksiyon makinesi,330 tonluk yatay hidrolik enjeksiyon makinesi, Ve1400 tonluk yatay hidrolik enjeksiyon makinesiher biri farklı üretim ihtiyaçlarına göre uyarlanmıştır.
2. Şişe Enjeksiyon Makinesinin Temel Bileşenleri
2.1 Enjeksiyon Ünitesi
Enjeksiyon ünitesi plastik malzemenin eritilip kalıba enjekte edilmesinden sorumludur. Bir hazne, bir vida, bir ısıtıcı ve bir ağızlıktan oluşur. Hazne, plastik peletlerin yüklendiği yerdir. Vida döndükçe plastik pelletleri ileri doğru taşır. Namluyu çevreleyen ısıtıcı plastiği ısıtıyor ve yavaş yavaş viskoz bir sıvıya dönüştürüyor. Erimiş plastik daha sonra vidanın ön kısmında birikir. Gerekli miktarda plastik hazır olduğunda vida, piston gibi hareket ederek ileri doğru hareket eder ve erimiş plastiği nozülden kalıp boşluğuna enjekte eder.
2.2 Sıkıştırma Ünitesi
Sıkıştırma ünitesi enjeksiyon işlemi sırasında kalıbı yerinde tutar ve kalıbı kapalı tutacak kuvveti sağlar. Tipik olarak sabit bir plaka, hareketli bir plaka, bir sıkıştırma mekanizması (hidrolik veya mekanik sistem gibi) ve bir kalıp montaj alanı içerir. Enjeksiyondan önce hareketli plaka, kalıbı kapatmak için sabit plakaya doğru hareket eder. Kalıp kapatıldıktan sonra kelepçe mekanizması, erimiş plastiğin enjeksiyonu sırasında kalıbın açılmasını önlemek için yüksek basınç kuvveti uygular. Plastik soğuyup katılaştıktan sonra, kapama ünitesi bitmiş şişeyi çıkarmak için kalıbı açar.
2.3 Kontrol Sistemi
Kontrol sistemi şişe enjeksiyonlu kalıplama makinesinin beynidir. Sıcaklık, basınç, hız ve zaman dahil tüm süreçleri izler ve düzenler. Modern kontrol sistemleri genellikle bilgisayar tabanlıdır ve hassas ve doğru kontrole olanak tanır. Operatörler kontrol panelinden istenilen parametreleri ayarlayabilir ve sistem makinenin bu özellikler dahilinde çalışmasını sağlayacaktır. Örneğin, erimiş plastiğin uygun viskozitesini korumak için ısıtma sıcaklığını ayarlayabilir veya kalıp boşluğunun tamamen doldurulmasını sağlamak için enjeksiyon basıncını kontrol edebilir.
3. Şişe Enjeksiyon Makinesinin Çalışma Döngüsü
3.1 Kalıp Kapatma
Çalışma döngüsü kalıp kapatma işlemiyle başlar. Sıkıştırma ünitesinin hareketli plakası, sıkma mekanizması tarafından sabit plakaya doğru sürülür. İki merdane bir araya geldiğinde kalıbın yarımları hizalanır ve sıkıca sıkıştırılır. Sıkıştırma kuvveti, enjeksiyon işlemi sırasında oluşan yüksek basınca dayanmaya yeterli olması gerektiğinden çok önemlidir.
3.2 Plastik Eritme ve Enjeksiyon
Kalıp kapanırken enjeksiyon ünitesi erimiş plastiği hazırlamaya başlar. Haznedeki plastik peletler dönen vida sayesinde namluya beslenir. Vida döndükçe plastiği ileri taşımakla kalmıyor, aynı zamanda onu kesip sıkıştırıyor ve sürtünme yoluyla ısı üretiyor. Namlu üzerindeki harici ısıtıcılar da plastiğin erimesine katkıda bulunur. Plastik tamamen eridiğinde ve vidanın ön kısmında gerekli miktar biriktiğinde, vida hızla ileri doğru hareket ederek erimiş plastiği nozülden kalıp boşluğuna enjekte eder. Enjeksiyon hızı ve basıncı, plastiğin hava kabarcığı veya kısa atış gibi herhangi bir kusura neden olmadan tüm boşluğu eşit şekilde doldurmasını sağlamak için dikkatle kontrol edilir.
3.3 Soğutma ve Katılaştırma
Kalıp boşluğu erimiş plastikle doldurulduktan sonra soğutma işlemi başlar. Genellikle kalıptaki su kanallarından oluşan soğutma sistemi, ısıyı plastikten uzaklaştırmak için soğuk suyu dolaştırır. Plastik ısı kaybettikçe yavaş yavaş katılaşarak şişenin şeklini alır. Soğutma süresi şişelerin kalitesini ve üretim verimliliğini etkilediği için önemli bir parametredir. Soğutma süresi çok kısa olursa şişe çıkarma sırasında deforme olabilir. Çok uzunsa, üretim döngüsü uzayacak ve genel üretkenlik azalacaktır.
3.4 Kalıp Açma ve Çıkarma
Plastik katılaştığında bağlama ünitesi kalıbı açar. Hareketli plaka, iki kalıp yarısını ayırarak sabit plakadan uzaklaşır. İtici pimler veya ejektör plakası gibi bir çıkarma mekanizması daha sonra bitmiş şişeyi kalıp boşluğunun dışına iter. Çıkarılan şişe daha sonra manuel olarak veya otomatik bir sistemle makineden çıkarılır ve döngü yeniden başlamaya hazır hale gelir.
4. Şişe Enjeksiyon Makinalarının Performansını Etkileyen Faktörler
4.1 Plastik Malzeme Özellikleri
Farklı plastik malzemelerin farklı erime noktaları, viskoziteleri ve büzülme oranları vardır. Örneğin, polietilen nispeten düşük bir erime noktasına ve yüksek akışkanlığa sahipken, polikarbonat daha yüksek bir erime noktasına ve daha düşük akışkanlığa sahiptir. Bu özellikler, kalıplama işlemi için gereken işlem sıcaklığını, enjeksiyon basıncını ve soğutma süresini etkiler. Tedarikçi olarak müşterilerimizin uygun plastik malzemeleri seçmesine ve makine parametrelerini buna göre ayarlamasına yardımcı olmak için teknik destek sağlıyoruz.
4.2 Kalıp Tasarımı
Kalıbın tasarımı şişelerin kalitesi üzerinde önemli bir etkiye sahiptir. İyi tasarlanmış bir kalıp, uygun kapı konumlarına, yolluk sistemlerine ve soğutma kanallarına sahip olmalıdır. Kapı, erimiş plastiğin kalıp boşluğuna girdiği açıklıktır. Boyutu ve konumu plastiğin akış düzenini ve şişenin görünümünü etkileyebilir. Yolluk sistemi, erimiş plastiği nozuldan kapıya dağıtır ve tasarımı, basınç düşüşünü ve malzeme israfını en aza indirmelidir. Soğutma kanalları, ısının plastikten uzaklaştırılmasından sorumludur ve bunların yerleşimi, bükülmeyi ve diğer kusurları önlemek için düzgün bir soğutma sağlamalıdır.
4.3 Makine Parametreleri
Enjeksiyon hızı, basınç, sıcaklık ve soğuma süresi gibi makine parametrelerinin plastik malzemeye ve kalıp tasarımına göre dikkatli bir şekilde ayarlanması gerekir. Örneğin, büyük hacimli bir şişe veya yüksek viskoziteli bir plastik için daha yüksek bir enjeksiyon hızı gerekli olabilirken, kalıbın aşırı doldurulmasını önlemek için daha düşük bir enjeksiyon basıncı gerekebilir. Plastiğin uygun şekilde erimesini ve katılaşmasını sağlamak için namlu ve kalıbın sıcaklığının da belirli bir aralıkta tutulması gerekir.
5. Tedarikçi Olarak Şirketimizin Avantajları
Profesyonel bir şişe enjeksiyon kalıplama makinesi tedarikçisi olarak birçok avantajımız var. Öncelikle makinelerimiz istikrarlı performans ve uzun hizmet ömrü sağlayan ileri teknoloji ve yüksek kaliteli bileşenlerle donatılmıştır. İkinci olarak, küçük ölçekli üretim için küçük tonajlı makinelerden, yüksek hacimli üretim için büyük tonajlı makinelere kadar geniş bir makine modeli yelpazesi sunuyoruz. Üçüncüsü, teknik ekibimiz kurulum, devreye alma, eğitim ve bakım da dahil olmak üzere kapsamlı satış sonrası hizmet sağlar. Ayrıca müşterilerimizin özel ihtiyaçlarını karşılamak için özelleştirilmiş çözümler sunuyoruz.
Şişe enjeksiyonlu kalıplama makinesi pazarındaysanız, ayrıntılı bir görüşme için sizi bizimle iletişime geçmeye davet ediyoruz. Deneyimli satış ekibimiz size ürünlerimiz hakkında daha fazla bilgi vermekten ve üretim gereksinimlerinize en uygun makineyi seçmenize yardımcı olmaktan mutluluk duyacaktır. İster küçük ölçekli bir üretici, ister büyük ölçekli bir işletme olun, size en iyi çözümleri ve hizmetleri sunmaya kararlıyız.

Referanslar
- OSSWALD, TA'dan "Enjeksiyon Kalıplama El Kitabı"
- ROSATO, DV'den "Plastik Ürün Tasarımı ve Geliştirme"