


Enjeksiyon Kalıplamada Kısa Atış Problemi Nasıl Çözülür?
Enjeksiyon kalıplama, büyük miktarlarda plastik parçalar üretmek için yaygın olarak kullanılan bir üretim prosesidir. Ancak enjeksiyon kalıplamada karşılaşılan en yaygın sorunlardan biri kısa atış problemidir. Erimiş plastik kalıp boşluğunu tamamen doldurmadığında kısa atış meydana gelir ve bu da eksik bir parçayla sonuçlanır. Bu, önemli üretim kayıplarına, artan maliyetlere ve kalite sorunlarına yol açabilir. Bir Enjeksiyon Makinesi tedarikçisi olarak, kısa çekimlerin getirdiği zorlukları anlıyoruz ve bazı etkili çözümleri paylaşmak için buradayız.
Kısa Şutların Nedenlerini Anlamak
Kısa atış sorununu çözmeden önce, bunun temel nedenlerini anlamak önemlidir. Kısa çekimlere katkıda bulunabilecek çeşitli faktörler vardır:
- Yetersiz Enjeksiyon Hacmi: Makinenin enjeksiyon hacmi kalıp boşluğunu doldurmaya yetmiyorsa kısa atış meydana gelecektir. Bunun nedeni yanlış makine ayarları veya makinenin kapasitesi ile kalıbın boyutu arasındaki uyumsuzluk olabilir.
- Düşük Enjeksiyon Hızı: Enjeksiyon hızının yavaş olması, erimiş plastiğin kalıp boşluğunun her yerine ulaşmadan soğumasına neden olabilir. Bu erken katılaşmaya ve kısa atışa neden olabilir.
- Plastiğin Yüksek Viskozitesi: Bazı plastiklerin viskozitesi yüksektir, bu da daha az kolay aktıkları anlamına gelir. Bu, özellikle ince duvarlı veya karmaşık geometrili alanlarda plastiğin kalıp boşluğunu doldurmasını zorlaştırabilir.
- Kalıp Tasarımı Sorunları: Kötü kalıp tasarımı da kısa çekimlere katkıda bulunabilir. Örneğin kapı boyutu çok küçükse plastik kalıp boşluğuna girmekte zorluk yaşayabilir. Benzer şekilde yolluk sistemi doğru tasarlanmazsa basınç düşüşlerine neden olabilir ve plastiğin eşit şekilde akmasını engelleyebilir.
- Sıcaklık Sorunları: Namlu, nozül veya kalıptaki yanlış sıcaklıklar erimiş plastiğin akışını etkileyebilir. Sıcaklık çok düşükse plastik daha viskoz olacak ve kalıp boşluğunu doldurma olasılığı azalacaktır. Öte yandan sıcaklık çok yüksekse plastik bozulabilir veya yanabilir.
Kısa Şut Sorununa Çözümler
Artık kısa çekimlerin olası nedenlerini belirlediğimize göre, bazı çözümleri inceleyelim:
- Enjeksiyon Parametrelerini Ayarlayın:
- Enjeksiyon Hacmini Artırın: Makine ayarlarını kontrol edin ve enjeksiyon hacminin kalıp boşluğunu doldurmaya yeterli olduğundan emin olun. Sesi artırmak için vida strokunu veya enjeksiyon basıncını ayarlamanız gerekebilir.
- Enjeksiyon Hızını Artırın: Daha yüksek bir enjeksiyon hızı, erimiş plastiğin soğumadan önce kalıp boşluğunun her yerine ulaşmasına yardımcı olabilir. Ancak hızı çok fazla artırmamaya dikkat edin çünkü bu, flaş veya hava tuzakları gibi başka sorunlara neden olabilir.
- Enjeksiyon Basıncını Optimize Edin: Enjeksiyon basıncı, plastik akışın direncini aşacak kadar yüksek olmalı, ancak kalıba veya makineye zarar verecek kadar yüksek olmamalıdır. Optimum değeri bulmak için farklı basınç ayarlarıyla denemeler yapmanız gerekebilir.
- Plastik Malzemeyi Değiştirin:
- Daha Düşük Viskoziteli Bir Plastik Seçin: Kısa atış sorununa plastiğin yüksek viskozitesi neden oluyorsa, daha düşük viskoziteli bir plastiğe geçmeyi düşünün. Bu, plastiğin akmasını ve kalıp boşluğunu doldurmasını kolaylaştıracaktır.
- Plastikleştiriciler Ekle: Plastiğin viskozitesini azaltmak ve akış özelliklerini iyileştirmek için plastikleştiriciler eklenebilir. Ancak plastikleştirici eklemenin son parçanın mekanik özelliklerini de etkileyebileceğini unutmayın.
- Kalıp Tasarımını İyileştirin:
- Kapı Boyutunu Artırın: Daha büyük bir kapı boyutu, plastiğin kalıp boşluğuna daha kolay girmesini sağlayabilir. Ancak kapıyı çok büyük yapmamaya dikkat edin, çünkü bu, kapı kalıntıları veya eşit olmayan dolum gibi başka sorunlara neden olabilir.
- Koşucu Sistemini Optimize Edin: Yolluk sistemi basınç düşüşlerini en aza indirecek ve plastiğin eşit akışını sağlayacak şekilde tasarlanmalıdır. Bu, daha büyük koşucuların kullanılmasını, koşucuların uzunluğunun azaltılmasını veya dengeli bir koşucu sisteminin kullanılmasını içerebilir.
- Havalandırma Ekle: Enjeksiyon işlemi sırasında havanın kalıp boşluğundan kaçmasına izin vermek için uygun havalandırma şarttır. Yeterli havalandırma olmadığında kalıpta hava sıkışabilir ve kısa atışlara veya diğer kusurlara neden olabilir.
- Sıcaklığı Kontrol Edin:
- Namlu Sıcaklığını Kontrol Edin ve Ayarlayın: Namlu sıcaklığının kullanılan plastik türüne göre doğru ayarlandığından emin olun. Sıcaklık plastiği eritecek kadar yüksek olmalı, ancak bozulmaya neden olacak kadar yüksek olmamalıdır.
- Nozül Sıcaklığını İzleme ve Kontrol Etme: Meme sıcaklığı aynı zamanda plastiğin akışını da etkileyebilir. Nozulun uygun sıcaklığa ısıtıldığından ve herhangi bir tıkanıklık veya sızıntı olmadığından emin olun.
- Kalıp Sıcaklığını Koruyun: Plastiğin düzgün akışını ve katılaşmasını sağlamak için kalıp sıcaklığının belirli bir aralıkta tutulması gerekir. Kalıp sıcaklığını korumak için bir sıcaklık kontrol sistemi kullanmanız gerekebilir.
Enjeksiyon Makinalarımız ve Kısa Çekim Çözmedeki Rolü
Bir Enjeksiyon Makinesi tedarikçisi olarak, kısa atış problemini çözmenize yardımcı olabilecek geniş bir yelpazede yüksek kaliteli enjeksiyon makineleri sunuyoruz. BizimMasa Üstü Plastik Enjeksiyon Makinesiküçük ölçekli üretim ve prototip oluşturma için mükemmeldir. Kullanımı kolaydır ve enjeksiyon parametreleri üzerinde hassas kontrol sunarak kısa atışları önlemek için enjeksiyon hacmini, hızını ve basıncını ayarlamanıza olanak tanır.

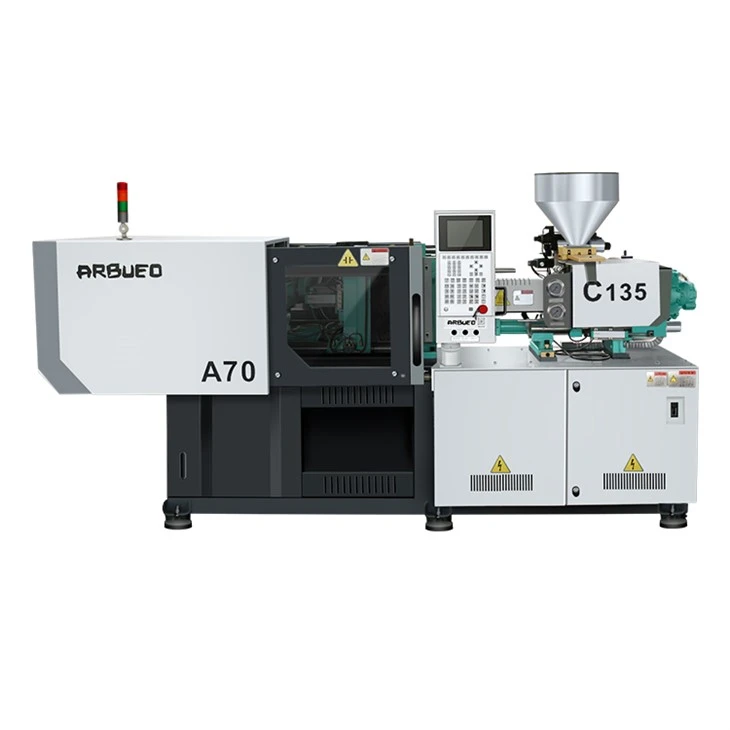
BizimPu Enjeksiyon Makinesipoliüretan malzemelerin işlenmesi için özel olarak tasarlanmıştır. Erimiş poliüretanın kalıp boşluğunu tamamen doldurmasını sağlayarak kısa atış riskini azaltan gelişmiş sıcaklık kontrol sistemleri ve yüksek basınçlı enjeksiyon yeteneklerine sahiptir.
Poliüretan Köpük Enjeksiyon MakinesiSağladığımız poliüretan köpük ürünleri üretmek için idealdir. Hammaddelerin uygun oranını ve köpüğün kalıpta eşit dağılımını sağlayarak kısa atışların oluşumunu en aza indiren hassas bir karıştırma ve dozaj sistemine sahiptir.
Çözüm
Enjeksiyon kalıplamada kısa atış sorunu sinir bozucu ve maliyetli bir sorun olabilir. Ancak nedenleri anlayarak ve uygun çözümleri uygulayarak kısa çekimlerin oluşmasını önemli ölçüde azaltabilir ve enjeksiyon kalıplama sürecinizin kalitesini ve verimliliğini artırabilirsiniz. Bir Enjeksiyon Makinesi tedarikçisi olarak, karşılaşabileceğiniz sorunları çözmenize yardımcı olmak için size sınıfının en iyisi enjeksiyon makinelerini ve teknik desteği sağlamaya kararlıyız.
Enjeksiyon kalıplama işleminizde kısa atış sorunlarıyla karşılaşıyorsanız veya enjeksiyon makinelerinizi geliştirmek istiyorsanız sizi bizimle iletişime geçmeye davet ediyoruz. Size kişiselleştirilmiş çözümler ve tavsiyeler sunabilecek deneyimli profesyonellerden oluşan bir ekibimiz var. Enjeksiyon kalıplama prosesinizi optimize etmek ve daha iyi sonuçlar elde etmek için birlikte çalışalım.
Referanslar
- Taht, JL (1996). Plastik Proses Mühendisliği. Marcel Dekker.
- Rosato, DV ve Rosato, DV (2000). Enjeksiyon Kalıplama El Kitabı. Kluwer Akademik Yayıncılar.
- Osswald, TA ve Turng, L. - S. (2007). Enjeksiyon Kalıplama El Kitabı. Hanser Yayıncılar.