


Üretim dünyasında, enjeksiyon makineleri çok çeşitli plastik ürünlerin üretiminde çok önemli bir rol oynamaktadır. Bir enjeksiyon makinesinin en önemli bileşenlerinden biri sıkıştırma ünitesidir. Önde gelen bir enjeksiyon makinesi tedarikçisi olarak, sıkıştırma ünitesinin karmaşık çalışmalarını incelemek ve enjeksiyon kalıplama işlemindeki önemini açıklamaktan heyecan duyuyorum.
Bir enjeksiyon makinesinin temelleri
Sıkıştırma ünitesinin ayrıntılarına dalmadan önce, bir enjeksiyon makinesinin temel bileşenlerini kısaca gözden geçirelim. Bir enjeksiyon makinesi iki ana kısımdan oluşur: enjeksiyon ünitesi ve sıkıştırma ünitesi. Enjeksiyon ünitesi, plastik malzemenin kalıba erimesi ve enjekte edilmesinden sorumludur, sıkıştırma ünitesi kalıbı enjeksiyon işlemi sırasında kapalı tutar ve bitmiş ürünü soğuduktan sonra çıkarır.

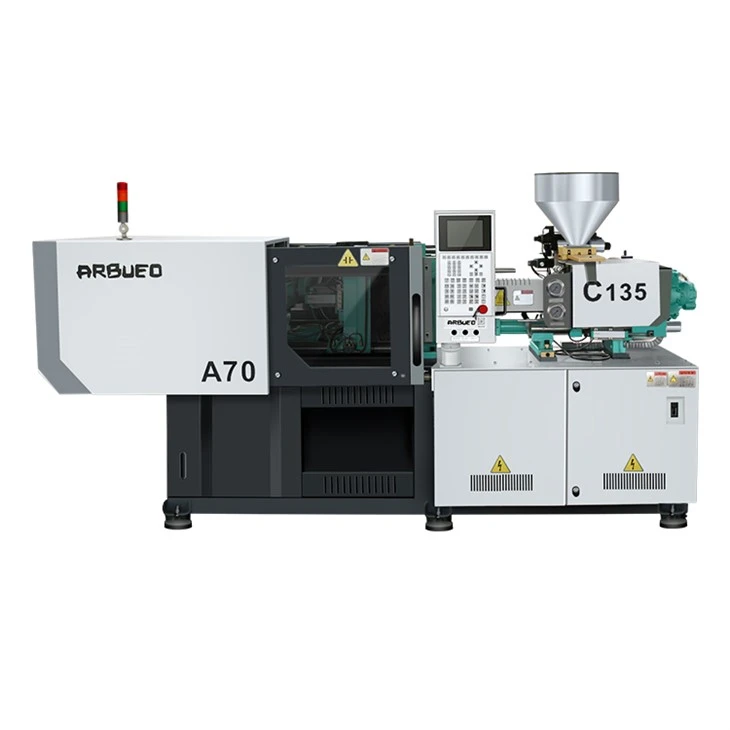
Sıkma ünitesinin işlevi
Kelepleme ünitesinin birincil işlevi, kalıbın enjeksiyon işlemi sırasında kapalı tutmak için gerekli kuvveti sağlamaktır. Bu çok önemlidir, çünkü erimiş plastik kalıp yüksek basınç altında enjekte edilir ve yeterli sıkıştırma kuvveti olmadan kalıp açılabilir, bu da flaş (fazla plastik) veya kalıp boşluğunun eksik doldurulmasına neden olabilir.
Kelepleme ünitesi, bitmiş ürünün fırlatılmasında da rol oynar. Plastik kalıpta soğuduktan ve katılaştıktan sonra, kenetleme ünitesi kalıbı açar ve ürünü kalıp boşluğundan itmek için bir ejeksiyon mekanizması kullanır.
Kelepleme birimleri türleri
Her biri kendi avantajları ve dezavantajları olan enjeksiyon makinelerinde kullanılan birkaç tür sıkıştırma birimi vardır. En yaygın tipler arasında hidrolik sıkıştırma üniteleri, mekanik sıkıştırma üniteleri ve hibrid kenetleme üniteleri bulunur.
Hidrolik sıkıştırma üniteleri
Hidrolik sıkıştırma üniteleri, enjeksiyon makinelerinde en yaygın kullanılan sıkıştırma ünitesidir. Tipik olarak silindirlerin boyutu ve hidrolik sıvının basıncı ile orantılı olan sıkıştırma kuvvetini üretmek için hidrolik silindirler kullanırlar.
Hidrolik sıkıştırma birimlerinin ana avantajlarından biri, yüksek sıkıştırma kuvveti yetenekleridir. Çok yüksek kuvvetler üretebilirler, bu da onları büyük ölçekli enjeksiyon kalıplama uygulamalarına uygun hale getirir. Hidrolik sıkıştırma üniteleri ayrıca, doğru ve tutarlı kalıplamaya izin vererek, sıkıştırma kuvveti üzerinde düzgün ve hassas bir kontrol sunar.
Bununla birlikte, hidrolik sıkıştırma birimlerinin de bazı dezavantajları vardır. Sıkma kuvvetini korumak için sürekli bir hidrolik sıvı kaynağı gerektirdikleri için nispeten enerji yoğundurlar. Ayrıca, bazı uygulamalarda kullanımlarını sınırlayabilen diğer sıkıştırma birimlerinden daha büyük ve daha ağır olma eğilimindedirler.
Mekanik Kelepçe Birimleri
Mekanik kelepçe üniteleri, sıkıştırma kuvvetini oluşturmak için mekanik bir bağlantı sistemi kullanır. Tipik olarak bir hidrolik veya elektrik aktüatörünün doğrusal hareketini büyük bir kenetleme kuvvetine dönüştüren bir geçiş mekanizmasından oluşur.
Mekanik sıkıştırma birimlerinin ana avantajlarından biri enerji verimliliğidir. Hidrolik sıkıştırma birimlerine kıyasla önemli enerji tasarrufu sağlayabilecek sürekli bir hidrolik sıvı kaynağı gerektirmezler. Mekanik sıkıştırma birimleri de genellikle hidrolik sıkıştırma birimlerinden daha küçük ve daha hafiftir, bu da onları alanın sınırlı olduğu uygulamalar için daha uygun hale getirir.
Bununla birlikte, mekanik sıkıştırma birimlerinin de bazı sınırlamaları vardır. Genellikle büyük ölçekli enjeksiyon kalıplama uygulamalarında kullanımlarını sınırlayabilen hidrolik sıkıştırma birimlerinden daha düşük bir sıkıştırma kuvveti kapasitesine sahiptirler. Ayrıca mekanik bağlantı sistemi zamanla yıpranabileceğinden, hidrolik sıkıştırma ünitelerinden daha fazla bakım gerektirirler.
Hibrit sıkıştırma üniteleri
Hibrit sıkıştırma üniteleri hidrolik ve mekanik sıkıştırma birimlerinin avantajlarını birleştirir. Tipik olarak enjeksiyon işlemi sırasında kuvveti korumak için ilk sıkıştırma kuvvetini ve mekanik bir geçiş mekanizmasını üretmek için bir hidrolik sistem kullanırlar.
Hibrit sıkıştırma üniteleri, hidrolik sıkıştırma birimlerinin yüksek klempleme kuvveti yeteneklerini, mekanik sıkıştırma birimlerinin enerji verimliliği ve kompakt boyutu ile sunar. Ayrıca, farklı kalıplama uygulamalarının spesifik gereksinimlerini karşılamak için kolayca ayarlanabilir oldukları için hidrolik veya mekanik sıkıştırma birimlerinden daha esnektirler.
Bir kenetleme ünitesinin çalışma prensibi
Bir kelepçe ünitesinin çalışma prensibi birkaç aşamaya ayrılabilir: kalıp kapanma, sıkıştırma, enjeksiyon, soğutma ve kalıp açıklığı.
Kalıp Kapanış
Enjeksiyon kalıplama işleminin ilk aşaması kalıp kapanmasıdır. Kelepleme ünitesi, hareketli merdaneyi sabit kaleye doğru hareket ettirir ve kalıbın iki yarısını bir araya getirir. Bu tipik olarak bir dizi kılavuz ray boyunca hareket eden bir hidrolik veya elektrik aktüatörü kullanılarak yapılır.
Sıkıştırma
Kalıp kapatıldıktan sonra, kelepçe ünitesi, kalıbın enjeksiyon işlemi sırasında kapalı tutmak için gerekli sıkıştırma kuvvetini uygular. Kelepleme kuvveti tipik olarak, sıkıştırma ünitesinin tipine bağlı olarak hidrolik silindirler veya mekanik bir geçiş mekanizması tarafından üretilir.
Kalıplama kuvveti, kalıbın enjekte edilen plastiğin yüksek basıncı altında açılmasını önlemek için yeterli olmalıdır. Gerekli sıkıştırma kuvveti, kalıbın boyutu ve şekli, kullanılan plastik malzeme tipi ve enjeksiyon basıncı dahil olmak üzere çeşitli faktörlere bağlıdır.
Enjeksiyon
Kalıp kenetlendikten sonra, enjeksiyon ünitesi plastik malzemeyi eritir ve yüksek basınç altında kalıp boşluğuna enjekte eder. Plastik malzeme, kalıbın şeklini alarak kalıp boşluğunu doldurur.
Soğutma
Kalıp boşluğu plastikle doldurulduktan sonra soğutma işlemi başlar. Soğutma sistemi, ısıyı plastikten çıkarmak için kalıptaki kanallar aracılığıyla bir soğutucu sirkül ederek katılaşmasına neden olur.
Soğutma süresi, bitmiş ürünün kalitesini ve gücünü etkilediği için enjeksiyon kalıplama işleminde önemli bir faktördür. Plastiğin eşit ve herhangi bir kusur olmadan katılaştığından emin olmak için soğutma süresi dikkatle kontrol edilmelidir.
Kalıp açma
Plastik soğuduktan ve katılaştıktan sonra, kenetleme ünitesi kalıbı açar. Hareketli merdane, kalıbın iki yarısını ayırarak sabit trombadan uzaklaştırılır.
Kalıp açıldıktan sonra, ejeksiyon mekanizması bitmiş ürünü kalıp boşluğundan iter. Ejeksiyon mekanizması, ejektör pimi gibi basit bir mekanik cihaz veya hidrolik ejektör gibi daha karmaşık bir sistem olabilir.
İyi işleyen bir sıkıştırma ünitesinin önemi
Bir enjeksiyon makinesinin başarılı çalışması için iyi işleyen bir sıkıştırma ünitesi gereklidir. Kalıpın enjeksiyon işlemi sırasında kapalı tutulmasını sağlar, parlamayı önler ve kalıp boşluğunun tamamen doldurulmasını sağlar. Ayrıca, bitmiş ürünün fırlatılmasında önemli bir rol oynar ve kalıptan herhangi bir hasar olmadan çıkarılmasını sağlar.
İşlevsel önemine ek olarak, bakımlı bir sıkıştırma ünitesi de bir enjeksiyon kalıplama işleminin verimliliğini ve verimliliğini artırabilir. Tutarlı ve doğru sıkıştırma kuvveti sağlayarak, arızalı parça sayısını azaltabilir ve makinenin genel çıkışını artırabilir.
Çözüm
Sonuç olarak, sıkıştırma ünitesi bir enjeksiyon makinesinin kritik bir bileşenidir. Enjeksiyon işlemi sırasında kalıbı kapalı tutarak ve bitmiş ürünü soğuduktan sonra çıkararak enjeksiyon kalıplama işleminde önemli bir rol oynar. Her biri kendi avantajları ve dezavantajları olan çeşitli sıkıştırma birimi türleri vardır. Kesme ünitesinin çalışma prensibini anlayarak ve uygulamanız için doğru tipi seçerek, enjeksiyon makinenizin başarılı çalışmasını sağlayabilir ve yüksek kaliteli plastik ürünler üretebilirsiniz.
Bizim hakkında daha fazla bilgi edinmek istiyorsanızPoliüretan köpük enjeksiyon kalıplama makinesi-Sandalye enjeksiyon kalıplama makinesi, veyaSıcak koşucu enjeksiyon kalıplama makinesiveya sıkıştırma ünitesi veya enjeksiyon kalıplamanın diğer yönleri hakkında herhangi bir sorunuz varsa, lütfen bizimle iletişime geçmekten çekinmeyin. Önde gelen bir enjeksiyon makinesi tedarikçiyiz ve müşterilerimize en kaliteli ürün ve hizmetleri sunmayı taahhüt ediyoruz. Özel gereksinimleriniz hakkında bir tartışma başlatalım ve makinelerimizin üretim ihtiyaçlarınızı nasıl karşılayabileceğini keşfedelim.
Referanslar
- Throne, JL (2001). Plastik reoloji ve işleme. Marcel Dekker.
- Rosato, DV ve Rosato, DP (2000). Enjeksiyon Kalıp El Kitabı. Hanser Gardner Yayınları.
- Osswald, Ta ve Turng, L. -S. (2007). Enjeksiyon Kalıp El Kitabı. Hanser.